三轴铣削
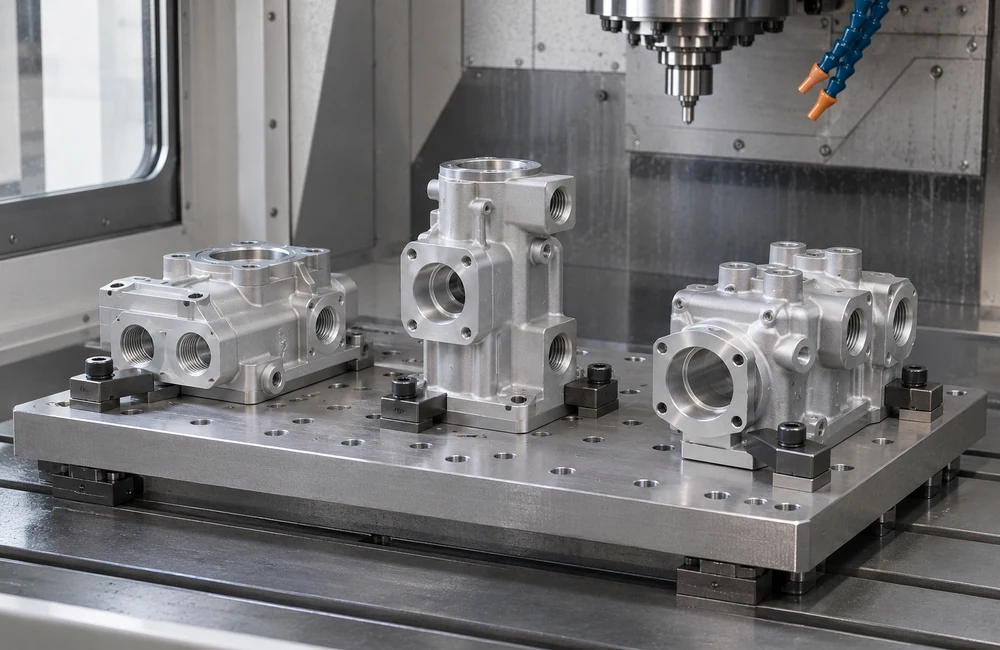
适合板类、腔体及集中在一两个可达面的特征。以刚性装夹和高效粗加工控制成本;背面存在受控特征时,提前规划翻面装夹与基准传递。
KEEPWIN · CNC 铣削
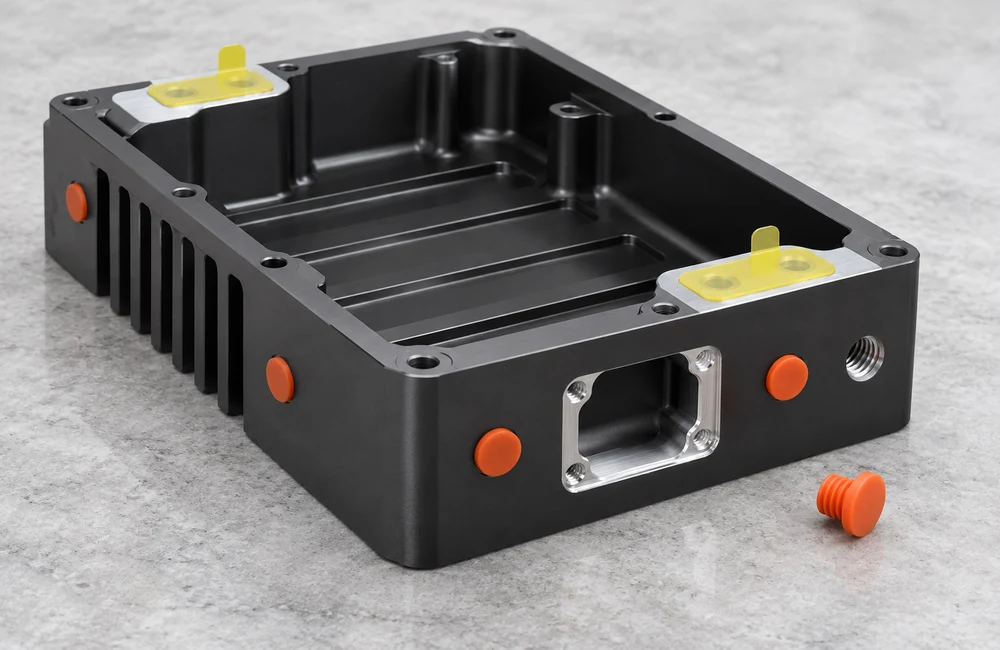
围绕装配接口加工壳体、歧管、支架与夹具,把复杂几何落实为可检验、可重复交付的零件。
提供三轴、3+2 定位五轴与连续五轴加工,结合图纸 DFM、机内测头和零点快换装夹;提交模型与关键要求即可启动评审。
01 / CNC
设备加工空间和特征精度分别评审。以下范围用于初步匹配项目;图纸明确验收尺寸、基准、表面和最终交货状态。
| 能力项目 | 加工范围 | 适用与核验 |
|---|---|---|
| 三轴/龙门加工范围 | 标准 1,000 × 600 × 600 mm;龙门 2,500 × 1,500 × 800 mm | 结合有效行程、毛坯余量、夹具高度与工件重量评审;大型框架单独制定公差与检验计划。 |
| 五轴工件范围 | 小型精密:Ø450 × H350 mm;中大型配置:Ø800–1,200 × H600–800 mm | 配置承重参考:小型 200–300 kg,中大型 1,000–2,000 kg;连同夹具评审直径、高度、承重及倾转避让的组合条件。 |
| 线性尺寸 | 常规指定特征 ±0.025–0.05 mm;精密特征 ±0.005–0.015 mm | 精密孔可在铣削后精镗或铰削;图纸未注公差按约定标准、等级及公称尺寸段执行,不等同于统一的 ± 数值。 |
| 平面度 | 精密控制:100 × 100 mm 范围 0.005–0.010 mm;300 × 300 mm 范围 0.010–0.020 mm | 通过低应力装夹、材料稳定化与粗精加工顺序控制;明确自由态或支撑态检验,更严要求可增加磨削或研磨。 |
| 孔系位置度 | 单面孔系:常规 Ø0.02–0.03 mm,精密 Ø0.010–0.015 mm;五轴跨面孔系 Ø0.015–0.025 mm | 明确基准体系与实体条件修饰符;机内测头用于找正与过程控制,CMM 按图纸规定的公差带核验。 |
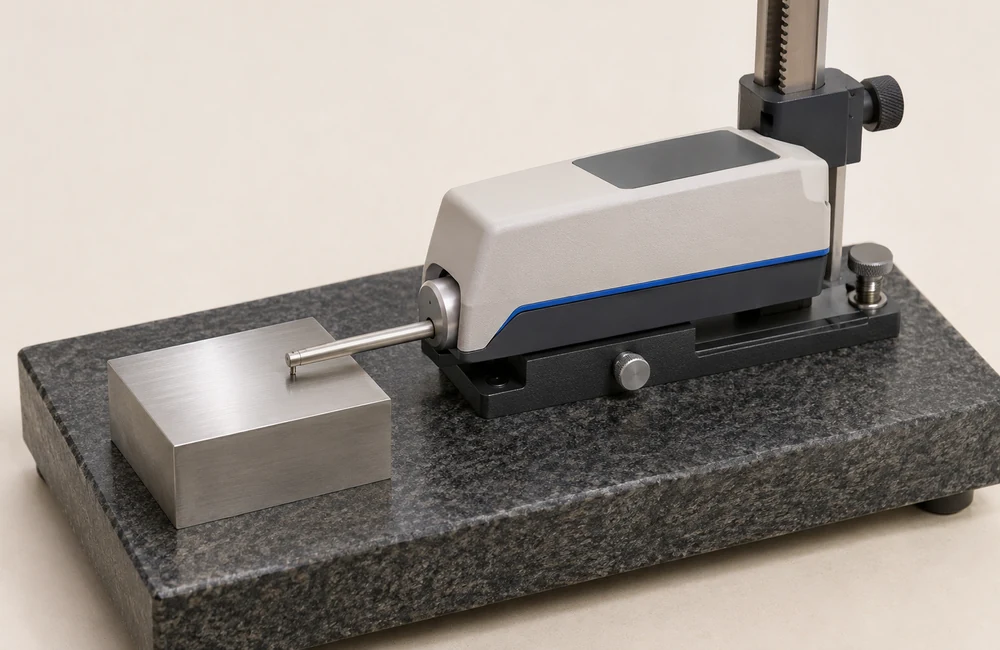
| 表面粗糙度 | 常规铣削表面 Ra 1.6–3.2 μm;指定精密表面 Ra 0.4–0.8 μm | 明确表面位置、测量方向及最终处理状态;Ra 0.1–0.2 μm 需求单独评审精整与计量方案,粗糙度本身不等于光学质量。 |
02 / CNC
增加轴数的价值在于刀具可达、基准连续和曲面控制;先比较路线,再确定设备与装夹方案。
适合板类、腔体及集中在一两个可达面的特征。以刚性装夹和高效粗加工控制成本;背面存在受控特征时,提前规划翻面装夹与基准传递。
旋转轴完成定位并保持角度,再由三个直线轴切削。适合斜面和跨面孔系,减少重复装夹;一次装夹可完成哪些面,仍由夹具及刀具空间决定。
直线轴与旋转轴协调运动,沿可达自由曲面保持刀具姿态。通过 RTCP/刀尖点补偿支持轮廓控制,同时规划刀具伸出、刀柄避让与曲面检验。
机内测头核查定位与选定特征,零点夹具支持重复换装;刀补、夹具落座和工件温度仍纳入控制计划,最终验收采用约定的独立检验方法。
03 / CNC
查看应用示例并选择项目需要的特征。图片用于解释几何与功能,验收依据是您的图纸与检验计划。
04 / CNC
询价时明确所需文件,将材料追溯、首件范围及批量检验纳入交付计划。
仅为规划模板,不含实测数据或客户案例。
05 / CNC
比较刚性、使用环境、表面处理及尺寸稳定性;304、316、316L 分别选择,钛材提供 Grade 2 与 Grade 5,报价明确最终牌号与状态。
最多选四种材料,在同一张表里并排比较。
适用于轻量壳体与夹具,明确材料状态,阳极氧化时保护关键配合。
表面处理 机加工原色 · 喷砂 · 阳极氧化
用于承载结构的高强铝材,评审腐蚀环境、应力释放和处理兼容性。
表面处理 机加工原色 · 喷砂 · 阳极氧化
通用不锈钢结构及设备零件,控制加工硬化并明确最终表面状态。
表面处理 机加工原色 · 喷砂 · 钝化 · 电解抛光
低碳不锈钢,适用于接液零件及明确指定 316L 的组件。
表面处理 机加工原色 · 喷砂 · 钝化 · 抛光
工业纯钛,耐腐蚀性及强度/延展性组合与 Grade 5 不同,注意表面防污染。
表面处理 机加工原色 · 喷砂 · 阳极氧化 · 抛光 · PVD 涂层
Ti-6Al-4V 用于更高比强度要求,重点控制切削热、刀具啮合与毛坯支撑。
表面处理 机加工原色 · 喷砂 · 阳极氧化 · 抛光 · PVD 涂层
低摩擦定位治具及绝缘件,明确树脂牌号、静置条件和最终测量温度。
表面处理 机加工原色
可评估用于温度较高或有化学介质接触的治具及绝缘件。
表面处理 机加工原色
允许使用含铅合金时,可评估用于接头、嵌件及五金零件。
表面处理 机加工原色 · 喷砂 · 抛光
适用于较苛刻腐蚀环境,316 与低碳 316L 单独指定,仍需结合实际工况评审耐腐蚀要求。
表面处理 机加工原色 · 喷砂 · 钝化 · 电解抛光
303 · 416 · 12L14 · 4140 · 4340 · Vespel · PTFE
逐步查看工程核对项、交付物和进入下一步的条件。
08 / CNC
提供图纸、数量与联系方式即可开始;已知的其他要求可一并补充。
09 / CNC
切换图解查看刀具空间、刚性和基准传递关系。图中表达设计逻辑,不作为所有零件通用的最小尺寸。
圆形立铣刀会留下内圆角;在配合允许时采用较大半径,方形嵌件可局部避空。过小圆角可能迫使整个较大腔体使用细小、刚性较低的刀具。
腔深、宽度和圆角共同决定可用刀径与伸出。长悬伸增加挠曲并限制排屑;功能允许时扩大入口、降低深度或拆分结构,并同时核查刀柄空间。
壁厚不是唯一条件,悬空高度、材料和相邻开窗也影响稳定性。规划平衡去料与临时支撑;夹具中平整的面可能在松夹后移动,因此需明确验收状态。
用实际安装面与定位特征建立基准体系,并贯穿翻面装夹和检测;阳极氧化或电镀零件应标出受保护配合,以及各尺寸在处理前还是处理后验收。
从轴数、公差到密封和报价,先确认图纸上会影响工艺的要求。
不一定。许多复杂箱体适合 3+2 定位,简单板件用三轴更经济;根据刀具可达、基准传递、表面要求和批量成本选择路线。
在图上框出斜孔、深腔和跨面孔系,并标出必须共用基准的装配面。
关键特征需要对应工艺与测量计划;整体尺寸、材料、壁厚和处理会改变其他位置的可达范围。把严公差放在装配确实需要的位置,其余按约定通用公差执行。
标出真正影响装配的尺寸、位置度和基准,并注明该特征是加工后还是表面处理后验收。
密封取决于密封槽、配合面平面度、表面纹理、密封材料和装配。需要明确压力或环境要求及测试方式,尺寸报告本身不能证明泄漏性能。
标明密封件、介质、压力或载荷、保压时间及允许漏率,由双方约定测试方法。
提供版本一致的 STEP/STP 与标注 PDF、牌号/状态、数量、表面处理及关键检验要求;标明外观面、遮蔽配合和期望日期。暂时无图纸可先说明应用与配合件。
补单写明上次批准的版本和数量。需要遮蔽、保护外观面或随货报告的地方,在图上单独标注。
长刀具伸出、极小内圆角、多次装夹、薄壁控制及大量检验都可能主导成本。允许更大圆角、减少基准转换、将严公差集中到功能特征,往往比少去一点材料更有效。
把可调整的圆角、腔深和非关键公差标出来,方便工程评估能否减少换刀、长刀和重复装夹。
可以。服务覆盖工业壳体、歧管、支架、夹具及其他按图定制件。从零件用途和装配接口出发,评审合适的铣削、处理与检验路线。
壳体、歧管和夹具可以附配合件模型及实际工况,工程据此确定加工路线和验收范围。