Fresatura CNC per componenti complessi di precisione
Corpi, collettori, supporti e attrezzature lavorati in funzione delle interfacce del tuo assieme.
Fresatura a 3 assi, 3+2 indicizzata o 5 assi simultanei con analisi DFM, tastatura in macchina e bloccaggio a punto zero. Invia modello e requisiti critici.
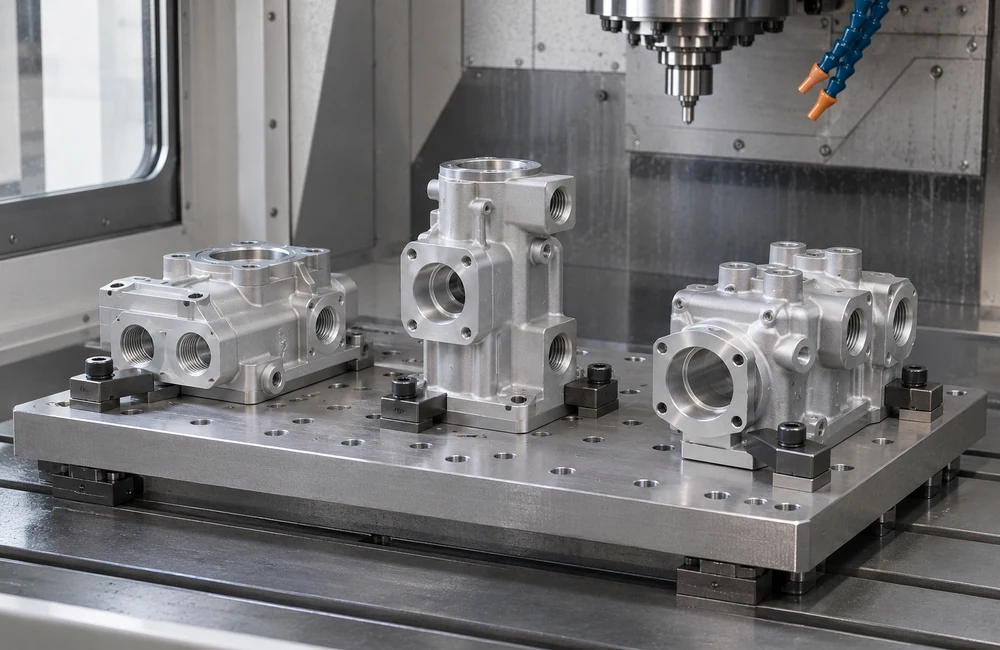
Staffaggio per fresatura a cinque assi con accesso alle tasche dell’alloggiamento.
±0,005–0,015 mmQuote critiche selezionate
Ra 0,4–0,8 μmSuperfici finite specificate
2–12 hRichieste standard · orario lavorativo
3–7Prototipi solo lavorati · giorni lavorativi
01 / CNC
Capacità, precisione e condizioni di misura.
Ingombro macchina e precisione delle caratteristiche sono valutati separatamente. I campi orientano il progetto; il disegno definisce quote, riferimenti, superfici e stato finale.
Capacità
Campo di lavoro
Applicazione e verifica
Ingombro 3 assi / portale
Standard 1.000 × 600 × 600 mm; portale 2.500 × 1.500 × 800 mm
Verificare insieme corsa utile, sovrametallo, altezza attrezzatura e massa. I telai grandi richiedono un piano specifico di tolleranze e controllo.
Ingombro pezzo a 5 assi
Compatto: Ø450 × H350 mm. Configurazioni maggiori: Ø800–1.200 × H600–800 mm
Carichi per configurazione: 200–300 kg compatta, 1.000–2.000 kg maggiore. Diametro, altezza, carico e spazio di inclinazione sono valutati insieme alla presa.
Dimensioni lineari
Caratteristiche specificate tipiche ±0,025–0,05 mm; precisione ±0,005–0,015 mm
I fori precisi possono richiedere barenatura o alesatura. Le tolleranze generali seguono norma, classe e quota nominale concordate, non un unico valore ±.
Planarità
Precisione: 0,005–0,010 mm su 100 × 100 mm; 0,010–0,020 mm su 300 × 300 mm
Presa a bassa tensione, stabilità del materiale e sequenza sgrossatura/finitura. Specificare controllo libero o supportato; requisiti più stretti possono richiedere rettifica o lappatura.
Posizione delle forature
Una faccia: tipico Ø0,02–0,03 mm, precisione Ø0,010–0,015 mm. Tra facce a 5 assi: Ø0,015–0,025 mm
Definire riferimenti e modificatori di condizione del materiale. La tastatura allinea la presa; la CMM verifica la zona di tolleranza specificata.
Rugosità superficiale
Superfici fresate tipiche Ra 1,6–3,2 μm; superfici di precisione Ra 0,4–0,8 μm
Specificare superficie, direzione di misura e trattamento finale. Ra 0,1–0,2 μm richiede una valutazione dedicata di finitura e metrologia; la sola rugosità non definisce la qualità ottica.
02 / CNC
Gli assi che servono alla tua geometria.
Più assi aiutano quando migliorano accesso, continuità dei riferimenti o superfici. Confronta i tre percorsi prima di specificare la macchina.
Fresatura a 3 assi
Per piastre, tasche e caratteristiche su una o due facce accessibili. Prese rigide e sgrossatura efficiente rendono convenienti le geometrie semplici. Le caratteristiche controllate sulla faccia opposta richiedono una ripresa pianificata.
Fresatura 3+2 indicizzata
Gli assi rotativi orientano e bloccano il pezzo mentre lavorano i tre assi lineari. Piani inclinati e forature tra facce richiedono meno riprese. Gli ingombri della presa determinano le facce completabili in un piazzamento.
Fresatura a 5 assi simultanei
I movimenti coordinati mantengono l’orientamento utensile sulle superfici libere accessibili. La compensazione RTCP supporta il profilo; sbraccio, collisioni del portautensile e controllo sono pianificati insieme.
Controlla la catena dei riferimenti.
La tastatura verifica posizione e caratteristiche; il punto zero agevola cambi ripetibili. Correttori, appoggio e temperatura restano nel piano di controllo. L’accettazione finale usa il metodo indipendente concordato.
Esplora gli esempi e seleziona le caratteristiche necessarie. Le immagini spiegano geometria e funzione; disegno e controlli definiscono l’accettazione.
Esempio applicativo: geometria e lavorazioni.
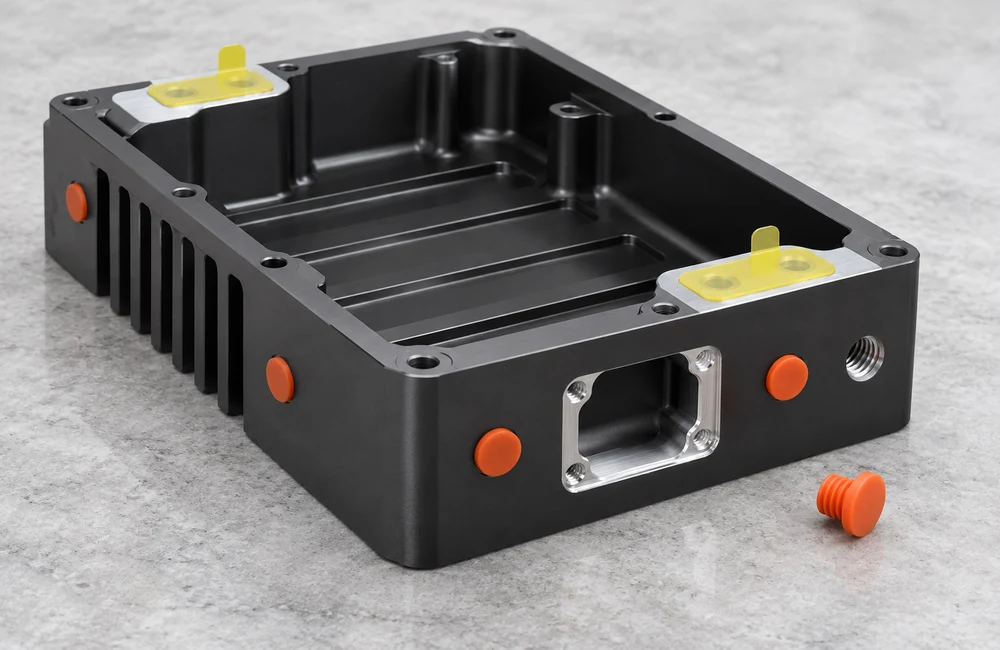
Custodia elettronica a tenuta
Applicazione e funzione
Tasche, sedi guarnizione e colonnine integrate. Accoppiamento coperchio, accesso connettori e posizione scheda richiedono riferimenti comuni.
Priorità di lavorazione
Sgrossare con utensile grande quando possibile, poi finire raggi e tenute. Prevedere sovrametallo di presa, accesso laterale e protezione della sede durante sbavatura e finitura.
Disegno e accettazione
Quotare gola, interfaccia coperchio, colonnine e aperture. Verificare gli accoppiamenti dopo rivestimento; concordare separatamente una prova di tenuta se richiesta.
Esempio applicativo: geometria e lavorazioni.
Supporto per cuscinetto
Applicazione e funzione
Alesaggio, base e nervature portano il carico. L’asse va riferito alle superfici reali di montaggio, non solo al contorno esterno.
Priorità di lavorazione
Sgrossare mantenendo supporto attorno al foro. Finire base e sede con trasferimento controllato dei riferimenti, barenando o alesando secondo accoppiamento.
Disegno e accettazione
Specificare separatamente diametro, posizione/orientamento asse, planarità e fori di fissaggio. Controllare il pezzo libero con gli appoggi definiti.
Esempio applicativo: geometria e lavorazioni.
Collettore con lavorazioni su più facce
Applicazione e funzione
I porti su più facce seguono passaggi definiti. Filetti, tenute e accesso alla pulizia contano quanto le quote esterne.
Priorità di lavorazione
Indicizzare da riferimenti coerenti e definire gli incroci. Pianificare filettatura, sbavatura delle intersezioni e pulizia raggiungibile dei passaggi.
Disegno e accettazione
Definire calibri filetti, tenute, collegamenti e pulizia. Prova di pressione/perdite con fluido, pressione, durata e limite concordati.
Esempio applicativo: geometria e lavorazioni.
Staffa curva in titanio
Applicazione e funzione
Supporto con fori di fulcro, percorsi di carico curvi e spazio di montaggio. Alesaggi funzionali e curve estetiche richiedono controlli distinti.
Priorità di lavorazione
Usare accesso indicizzato sulle interfacce e orientamento coordinato dove utile. Verificare collisioni e passo di finitura secondo cresta residua e rugosità.
Disegno e accettazione
Verificare relazione dei fulcri e riferimenti separatamente dal profilo libero. Specificare tolleranza di profilo, tessitura e zone estetiche se rilevanti.
Esempio applicativo: geometria e lavorazioni.
Telaio leggero per strumentazione
Applicazione e funzione
Pareti sottili, finestre e nervature riducono massa mantenendo gli appoggi. Occorre controllare il movimento in taglio e dopo lo svincolo.
Priorità di lavorazione
Bilanciare asportazione, lasciare sovrametallo e sostenere zone flessibili vicino alle forze. Sequenziare la finitura mantenendo supportate le caratteristiche completate.
Disegno e accettazione
Controllare spessori, planarità e posizioni nello stato libero o supportato definito. Includere superfici estetiche e variazioni da rivestimento nel rilascio.
Esempio applicativo: geometria e lavorazioni.
Nido di montaggio in polimero
Applicazione e funzione
Le sedi posizionano e proteggono il componente. Appoggi, fori di riferimento e giochi vanno definiti sul pezzo accoppiato, non solo sull’aspetto.
Priorità di lavorazione
Scegliere resina per temperatura, umidità e agenti chimici. Limitare deformazione e calore, sbavare senza spalmare materiale sui bordi di riferimento.
Disegno e accettazione
Indicare temperatura di condizionamento e giochi. Verificare i riferimenti dopo rilassamento e concordare usura o inserti sostituibili per cicli ripetuti.
04 / CNC
Un pacchetto documentale coerente con disegno e ordine.
Richiedi i documenti in fase di preventivo per integrare tracciabilità, primo articolo e controlli di serie nel piano di rilascio.
Un tastatore CMM verifica l’alesaggio lavorato nel sistema di riferimenti specificato.
Sedi a basso attrito e isolanti; specificare resina, condizionamento e temperatura di misura.
Trattamento superficiale Come lavorato
Tecnopolimero PEEK
Attrezzature e componenti isolanti per temperature più alte o esposizione chimica.
Trattamento superficiale Come lavorato
Ottone lavorabile C36000
Raccordi, inserti e minuterie lavorate quando è ammessa la lega contenente piombo.
Trattamento superficiale Come lavorato · Microsabbiatura · Lucidatura
Altri gradi per la fresatura · Acciaio inox 316
Acciaio inox 316
Per ambienti corrosivi impegnativi. Specificare separatamente 316 e 316L a basso carbonio; valutare l’impiego.
Trattamento superficiale Come lavorato · Microsabbiatura · Passivazione · Elettrolucidatura
303 · 416 · 12L14 · 4140 · 4340 · Vespel · PTFE
Finiture comuni secondo il materiale
Come lavorato
Microsabbiatura
Anodizzazione
Passivazione
Lucidatura
Elettrolucidatura
Rivestimento PVD
Fresatura CNC dal disegno al riordino
Verifica, documenti e condizioni per passare alla fase successiva.
Revisione dei disegni e DFM
Cosa verifichiamo
Allineare le revisioni STEP e disegno e identificare superfici di accoppiamento, riferimenti e rapporti.
Cosa ricevi
Ambito dell’offerta e punti del disegno ancora da chiarire.
Quando si procede
Risolvere quote discordanti e confermare grado, quantità e stato di consegna.
Staffaggio e programmazione CAM
Cosa verifichiamo
Associare grezzo e lotto, impostare riferimenti e verificare appoggio e spazio utensile.
Cosa ricevi
Schede di staffaggio e riferimenti, verifica delle interferenze CAM e documenti materiale concordati.
Quando si procede
Palpatura, spazio di serraggio e controllo finale sono praticabili.
Primo pezzo e controllo FAI
Cosa verifichiamo
Controllare quote e forma sul disegno e registrare gli scostamenti.
Cosa ricevi
Risultati del primo articolo e piano aggiornato delle correzioni.
Quando si procede
Chiudere gli scostamenti o documentarne l’accettazione prima della serie.
Finitura e mascheratura
Cosa verifichiamo
Verificare sbavatura, mascheratura, spessore e quote critiche allo stato di consegna.
Cosa ricevi
Rapporti finali dimensionali, materiale e finitura concordati.
Quando si procede
Verificare superficie e accoppiamento; collaudare a parte tenuta o funzione se richiesto.
Controllo finale e imballaggio
Cosa verifichiamo
Verificare dimensioni e aspetto nello stato di consegna. Controllare sbavatura, pulizia e protezione secondo quanto concordato.
Cosa ricevi
Registri dimensionali e di spedizione concordati, con pezzi imballati e identificati per lotto.
Quando si procede
Svincolo dopo l’allineamento tra etichette del lotto, registri di controllo e distinta di imballaggio.
Consegna a lotti e controllo revisioni
Cosa verifichiamo
Verificare lotto e revisione, proteggere superfici funzionali e controllare modifiche approvate.
Cosa ricevi
Spedizione identificata, registrazioni concordate e revisione base per il riordino.
Quando si procede
Modifiche di materiale, disegno o finitura richiedono una verifica prima del nuovo lotto.
07 / CNC
Dal primo articolo ai lotti programmati.
I tempi si pianificano dopo approvazione di ordine e disegno, confermando materiale e lavorazioni esterne. Il preventivo indica spedizione e trasporto.
I vani singoli in schiuma proteggono gli alloggiamenti durante la movimentazione e il trasporto.
Prototipi solo lavorati
3–7 giorni lavorativi
Pezzi lavorati e sbavati. Spedizione urgente in 48–72 ore quando materiale, geometria e capacità lo consentono.
Per iniziare bastano un disegno, la quantità e i contatti. Aggiungi gli altri requisiti già definiti.
Guida DFM facoltativa per caratteristiche
09 / CNC
Quattro scelte di disegno che cambiano la lavorazione.
Cambia schema per esaminare accesso, rigidità e riferimenti. Sono relazioni progettuali, non minimi universali.
Angoli interni
La fresa tonda lascia un raggio interno. Prevedere il massimo raggio compatibile e uno scarico locale per inserti squadrati. Un raggio minuscolo può imporre utensili poco rigidi in una tasca grande.
Profondità e sbraccio
Profondità, larghezza e raggio determinano diametro e sbraccio. Lo sbalzo aumenta flessione e limita evacuazione. Ampliare accesso, ridurre profondità o dividere l’assieme se possibile; verificare anche il portautensile.
Pareti sottili e supporto
Lo spessore non basta: contano altezza libera, materiale e aperture. Pianificare asportazione equilibrata e supporti temporanei. Una faccia piana in presa può muoversi dopo; definire lo stato di accettazione.
Riferimenti e stato finale
Definire i riferimenti con superfici di montaggio e localizzazione. Mantenerli tra riprese e controllo. Per parti trattate indicare accoppiamenti protetti e quote prima o dopo il trattamento.
Domande sulla fresatura CNC
Valuta questi aspetti sul disegno prima di chiedere un preventivo.
Servono cinque assi per questo pezzo?
Non ogni pezzo complesso richiede moto simultaneo. Molti corpi si prestano al 3+2, le piastre semplici ai tre assi. Scegliere per accesso, riferimenti, superfici ed economia del lotto.
Nel disegno o nella richiesta
Segnala fori inclinati, cavità profonde e riferimenti comuni. Indica le facce sensibili a un cambio di serraggio.
Le caratteristiche critiche hanno processo e misura definiti. Dimensioni, materiale, rigidità e trattamenti condizionano le altre quote. Restringere dove serve all’assieme e usare tolleranze generali concordate altrove.
Nel disegno o nella richiesta
Indica le sole quote critiche con riferimenti e stato di misura. Per il resto, tolleranze generali concordate.
La tenuta dipende da gola, planarità, tessitura, guarnizione e montaggio. Definire pressione o ambiente e prova adeguata; il rapporto dimensionale da solo non prova la tenuta.
Nel disegno o nella richiesta
Indica tipo di tenuta, carico o pressione, fluido, prova perdite e limite.
Inviare STEP/STP e PDF quotato coerente, materiale/stato, quantità, finiture e controlli. Marcare facce estetiche, mascherature e data. Senza disegno, descrivere applicazione e parti accoppiate.
Nel disegno o nella richiesta
Per riordini indica ultima revisione approvata e quantità. Segna aree da mascherare, superfici a vista e rapporti.
Sbraccio, piccoli raggi, molte prese, pareti sottili e controlli aumentano il costo. Raggi maggiori, meno cambi di riferimento e tolleranze funzionali spesso aiutano più di un piccolo risparmio di materiale.
Nel disegno o nella richiesta
Indica dove il disegno è modificabile. Raggio maggiore, sporgenza minore o riferimenti più semplici possono ridurre riprese e cambi utensile.
Sì. Il servizio comprende corpi industriali, collettori, supporti, attrezzature e altri pezzi a disegno. Funzione e interfacce guidano la valutazione di fresatura, finitura e controllo.
Nel disegno o nella richiesta
Per alloggiamenti, collettori o attrezzature indica componenti accoppiati e condizioni. STEP e disegno annotato aiutano a scegliere.