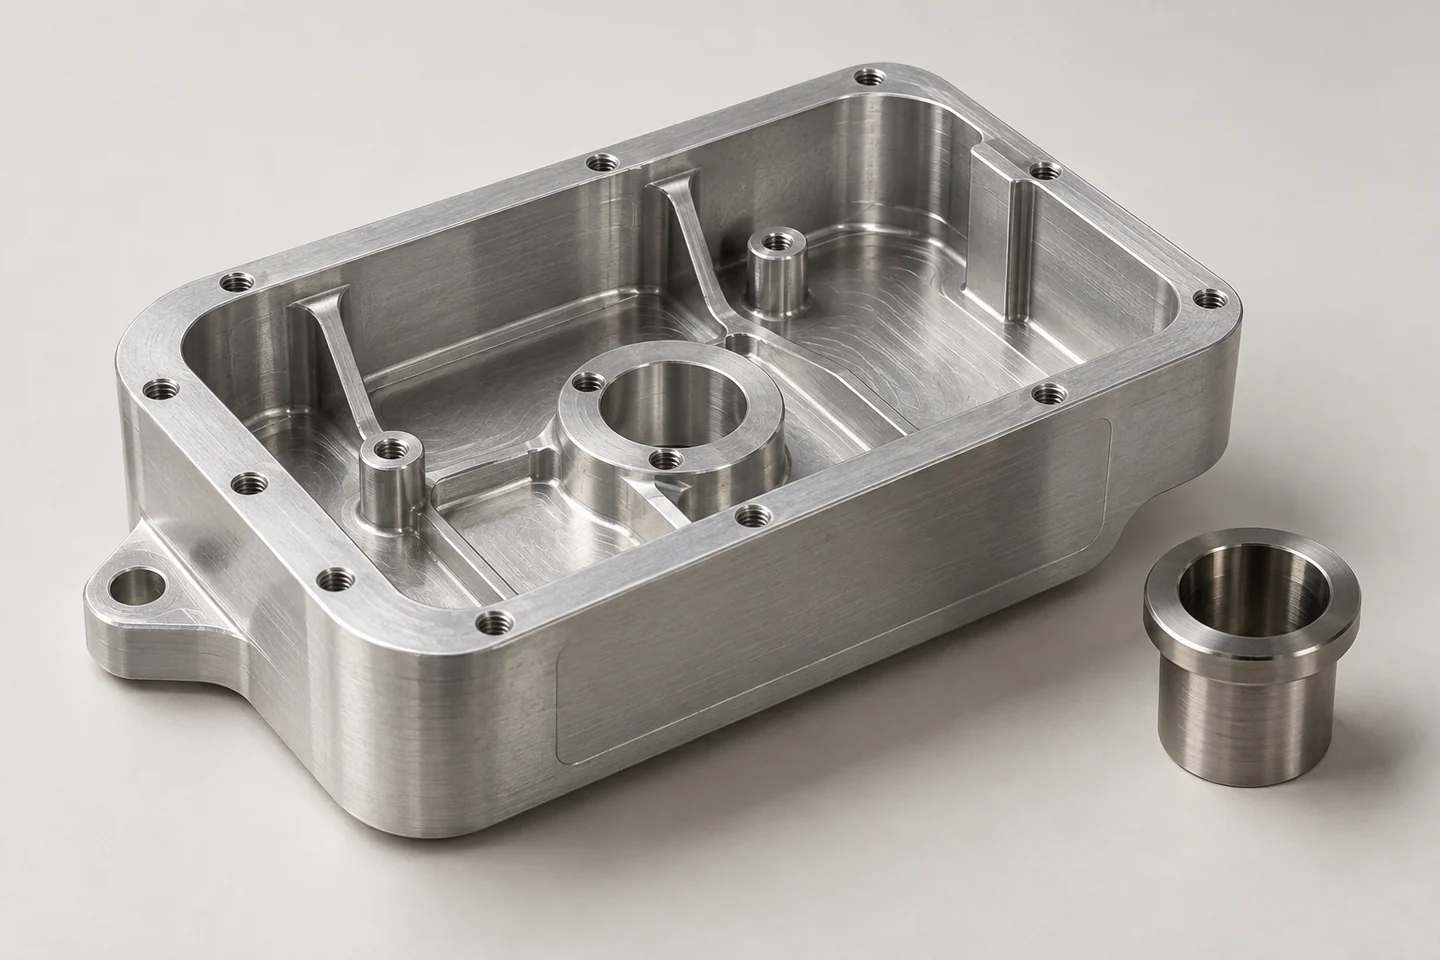
铣削
考虑型腔、槽、平面和分布特征。评审刀具可达性、内角半径、装夹变更和重要配合界面的加工通路。
01 / 工艺路线选择
CNC 加工通过受控刀具运动去除材料。实际工艺路线取决于工件、可加工到的特征、夹持策略及图纸要求的特征关系。
考虑型腔、槽、平面和分布特征。评审刀具可达性、内角半径、装夹变更和重要配合界面的加工通路。
考虑回转直径、台肩、内孔和沟槽。评审功能轴线、夹持、细长部位及其他非回转特征。
一个零件可能需要多道工序。请明确工序顺序、基准传递及最终状态检查,而非推定存在统一的设备配置。
02 / 设计输入
CAD 模型定义形状;图纸可定义基准、配合、螺纹和验收要求。有效评审应区分关键配合界面与可以简化的表面。
说明单位、版本,以及模型与图纸不一致时以哪个文件为准。明确未解决的几何问题,不要用笼统的精度要求掩盖它们。
标明深腔、窄槽、内圆角、内孔及被邻近特征遮挡的表面。说明哪些几何特征具有功能要求,哪些允许修改。
明确稳定的定位区域和需保护的表面。评审再次装夹或二次工序可能如何影响关键特征关系。
展示配合件、配合要求、螺纹,以及密封或外观区域。要求工艺路线保留功能要求,不应将所有尺寸同等对待。
03 / 材料与表面处理
牌号、供料状态、几何形状和表面处理影响制造及验收。明确哪些要求必须满足,哪些替代方案可供评估。
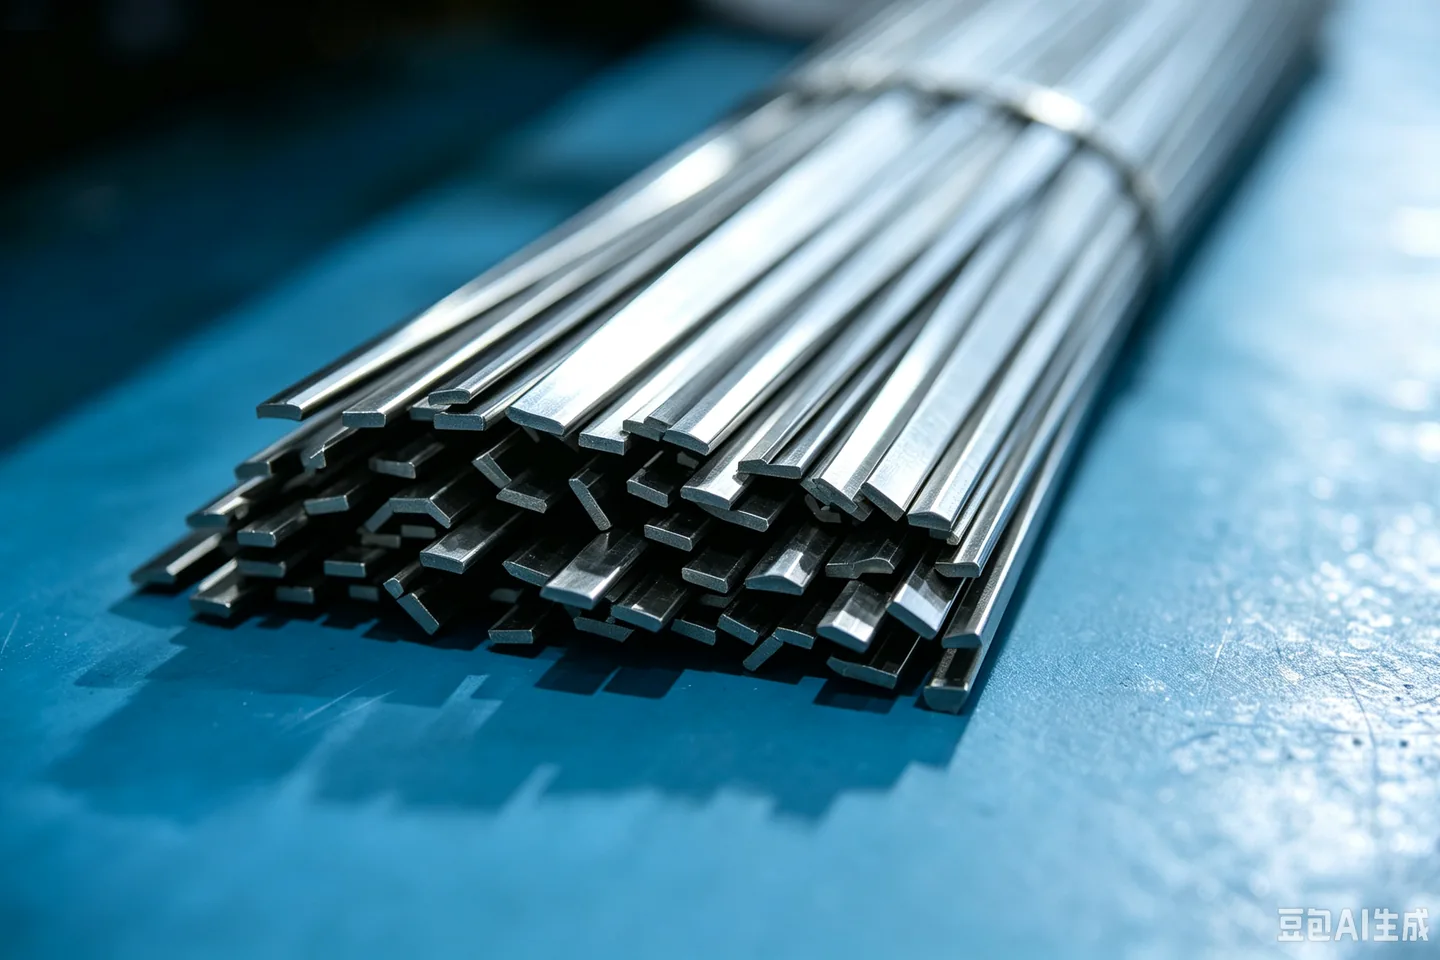
所提供的原材料参考图。它不能证明拟议零件实际可用的库存、牌号或可追溯性。
| 决策 | 提供 | 在方案中解决 |
|---|---|---|
| 材料 | 确切的牌号或配方和条件,如果需要的话。 | 拟提供材料、允许替代方案及支持记录。 |
| 处理 | 热处理或表面工艺意图。 | 顺序、变形或尺寸影响及责任。 |
| 表面处理 | 功能性纹理、可见表面与外观参考。 | 可计量或基于样本的验收和保护区。 |
| 证据 | 材料身份、检验或可追踪性需求。 | 可提供文件及其覆盖范围。 |
04 / 验收
能回答图纸和装配要求的检验最有价值。所需方法、抽样、报告和材料记录应列入方案。
请明确关键特征、参考基准、测量方法及检验条件。避免仅凭设备读数作出普遍适用的精度声明。
明确可见区域、纹理、边缘和实物参考。确定哪些要求需要测量,哪些需要受控的外观比较。
按需要明确零件及版本标识、材料验证依据、处理记录和报告格式。确认所提供工艺路线能否提供这些内容。
05 / 项目流程
项目方案应说明责任、样品范围、已接受配置,以及价格和时间所依据的里程碑假设。
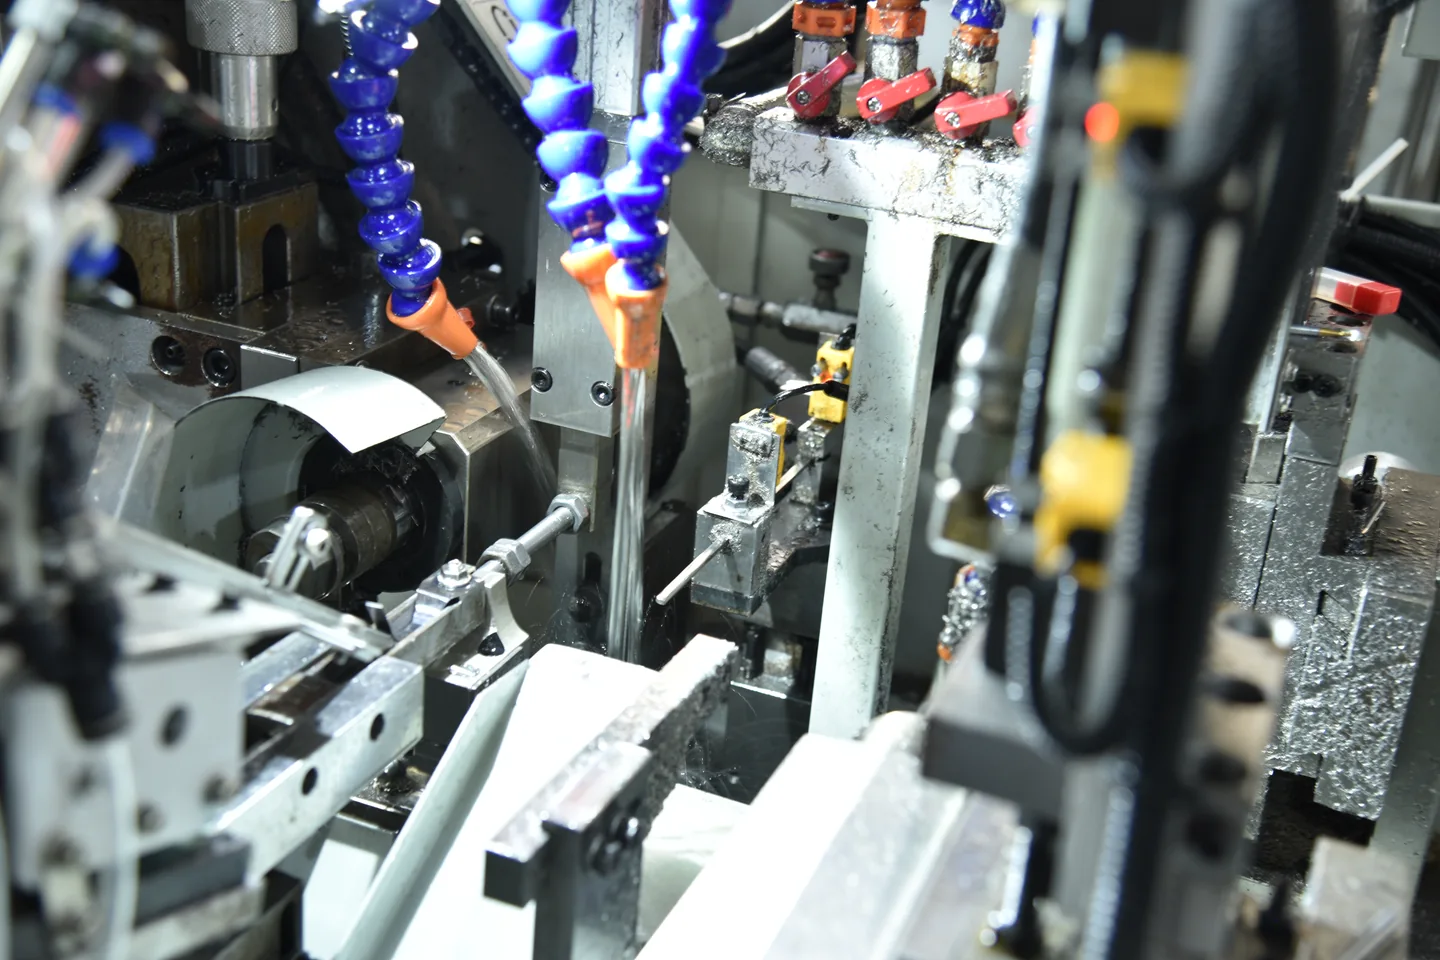
所提供的机加工装夹参考图。它不表示所有项目都使用同一设备,也不证明每道工序都由内部完成。
文件、牌号、几何、数量和未解决的问题。
负责路线、工艺范围、样品及商业项目。
商定的抽样检查和有文件证明的版本决定。
核定配置、验收、记录和时间表依据。
最终状态检查、标识、包装及交付证据。
06 / 报价准备
单价可能掩盖不同材料、精加工、样品假设或检验安排。比较方案前,应将这些决策与数量一并列明。
分别提供样品数量和生产数量,列明变体及预期重复订单。附上目的地和目标里程碑。
标明配合、基准、精加工、材料、处理及所需文件。说明验收或功能装配检查要求。
按需要要求列明设置、工装、样品、单价、精加工、检验、包装和运输。
请确认所提供的工艺、材料、责任及启动进度的批准节点。产能数值、最低起订量及时间安排需要在实际方案中确认。
07 / 问题
明确要求能让评审聚焦于有用的取舍,而非未经验证的通用规格。
如果不确定,请说明几何形状和功能。评审可以比较包含组合工序在内的实际路线,而不预设某种设备配置。
它能表达形状,但可能无法定义基准、配合、螺纹、精加工或检验意图。条件允许时请同时提供模型和图纸,并说明控制版本。
这些取决于材料、几何形状、工艺、表面处理、检验及负责实施的路线。请提供要求供评审;此处不公布统一数值。
这是由合作伙伴支持的制造。方案应明确负责的生产地点及工序范围,而非暗示每种工艺都由 KeepWin 自有设施实施。
只能以约定范围为准。批准前应明确样品用途、数量、验收方法、报告和材料记录需求。
为下一项决策做好准备
提供 CAD 和图纸版本、材料、关键配合界面、精加工要求、样品及生产数量、目的地和所需验证依据。
sales@keepwinco.com询价启动团队评估。材料、配合、数量、时间安排、工序责任及支持记录在方案中确认;此表单不构成订单,也不生成即时价格。
仅提供一般材料背景资料;外部参考不代表 KeepWin 成品获得认证。
Protolabs:可制造性评估背景 ↗Sandvik Coromant:型腔可达性及铣削方案背景 ↗