Fraisage 3 axes
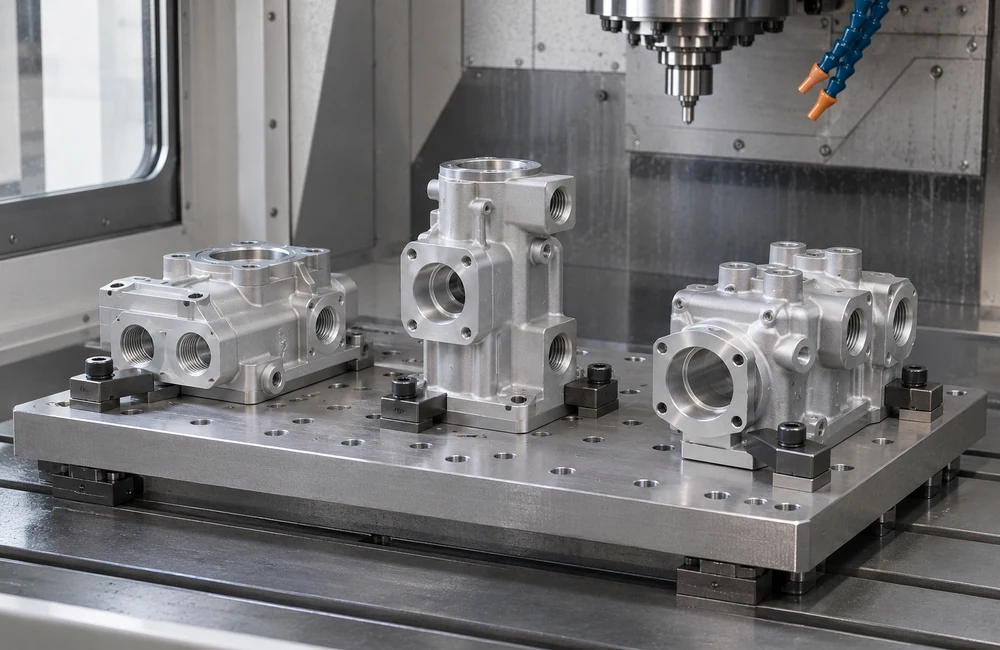
Pour plaques, poches et éléments sur une ou deux faces accessibles. Bridage rigide et ébauche efficace optimisent les géométries simples. Les éléments contrôlés sur la face opposée nécessitent une reprise planifiée.
KEEPWIN · Fraisage CNC
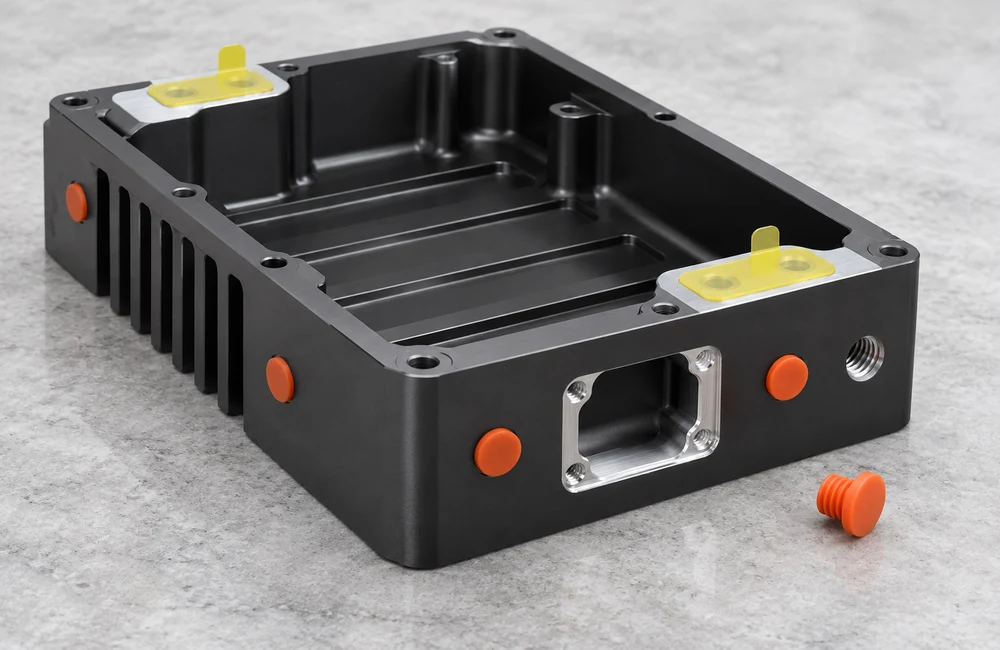
Boîtiers, blocs distributeurs, supports et outillages usinés autour des interfaces de votre assemblage.
Fraisage 3 axes, 3+2 indexé ou 5 axes simultanés avec étude DFM, palpage en machine et bridage à point zéro. Envoyez le modèle et les exigences critiques.
01 / CNC
Enveloppe machine et précision des caractéristiques sont évaluées séparément. Ces plages orientent le projet ; le plan définit dimensions, références, surfaces et état final.
| Capacité | Plage de travail | Application et vérification |
|---|---|---|
| Enveloppe 3 axes / portique | Standard 1 000 × 600 × 600 mm ; portique 2 500 × 1 500 × 800 mm | Vérifier ensemble course utile, surépaisseur, hauteur du montage et masse. Les grands cadres nécessitent un plan de tolérances et de contrôle dédié. |
| Enveloppe pièce 5 axes | Compact : Ø450 × H350 mm. Configurations supérieures : Ø800–1 200 × H600–800 mm | Charges par configuration : 200–300 kg compacte, 1 000–2 000 kg supérieure. Diamètre, hauteur, charge et dégagement en inclinaison sont évalués ensemble, montage inclus. |
| Dimensions linéaires | Caractéristiques spécifiées usuelles ±0,025–0,05 mm ; précision ±0,005–0,015 mm | Les alésages précis peuvent nécessiter alésage de finition ou alésoir. Les tolérances générales suivent norme, classe et dimension nominale convenues, non une valeur ± unique. |
| Planéité | Précision : 0,005–0,010 mm sur 100 × 100 mm ; 0,010–0,020 mm sur 300 × 300 mm | Bridage à faible contrainte, stabilité matière et séquence ébauche/finition. Préciser contrôle libre ou soutenu ; exigences supérieures pouvant nécessiter rectification ou rodage. |
| Position des réseaux de perçages | Une face : usuel Ø0,02–0,03 mm, précision Ø0,010–0,015 mm. Entre faces en 5 axes : Ø0,015–0,025 mm | Définir références et modificateurs de condition matière. Le palpage aligne la prise ; la MMT vérifie la zone de tolérance spécifiée. |
| Rugosité de surface | Surfaces fraisées usuelles Ra 1,6–3,2 μm ; surfaces de précision Ra 0,4–0,8 μm | Préciser surface, direction de mesure et état traité final. Ra 0,1–0,2 μm nécessite une étude de finition et métrologie dédiée ; la rugosité seule ne définit pas la qualité optique. |
02 / CNC
Des axes supplémentaires améliorent accès, continuité des références ou maîtrise des surfaces. Comparez les trois gammes avant de choisir une machine.
Pour plaques, poches et éléments sur une ou deux faces accessibles. Bridage rigide et ébauche efficace optimisent les géométries simples. Les éléments contrôlés sur la face opposée nécessitent une reprise planifiée.
Les axes rotatifs orientent et maintiennent la pièce pendant l’usinage par trois axes linéaires. Faces inclinées et perçages entre faces demandent moins de reprises. Le dégagement du montage détermine les faces accessibles dans une prise.
Les mouvements coordonnés maintiennent l’orientation outil sur les surfaces libres accessibles. La compensation RTCP aide au suivi du profil ; portée, collisions du porte-outil et contrôle sont étudiés ensemble.
Le palpage vérifie position et caractéristiques ; le point zéro facilite les changements répétables. Corrections outil, appui et température font partie du plan. La réception finale utilise le contrôle indépendant convenu.
03 / CNC
Explorez les exemples et sélectionnez les caractéristiques utiles. Les images expliquent géométrie et fonction ; le plan et les contrôles définissent la réception.
04 / CNC
Demandez les documents au devis pour intégrer traçabilité matière, première pièce et contrôle série au plan de libération.
Modèle de préparation uniquement, sans mesures ni données client.
05 / CNC
Comparez rigidité, environnement, finition et stabilité. 304, 316 et 316L restent distincts ; titane Grade 2 et 5. Le devis identifie nuance et état.
Sélectionnez jusqu’à quatre matières à comparer.
Boîtiers et outillages légers ; préciser l’état et protéger les ajustements à l’anodisation.
Traitement de surface Brut d’usinage · Microbillage · Anodisation
Aluminium haute résistance ; évaluer corrosion, détensionnement et finition.
Traitement de surface Brut d’usinage · Microbillage · Anodisation
Inox polyvalent pour structures et équipements ; maîtriser écrouissage et surface finale.
Traitement de surface Brut d’usinage · Microbillage · Passivation · Électropolissage
Inox à bas carbone pour les pièces en contact avec un fluide et les ensembles spécifiés en 316L.
Traitement de surface Brut d’usinage · Microbillage · Passivation · Polissage
Titane pur résistant à la corrosion, équilibre résistance/ductilité différent du Grade 5. Protéger de la contamination.
Traitement de surface Brut d’usinage · Microbillage · Anodisation · Polissage · Revêtement PVD
Ti-6Al-4V pour résistance spécifique élevée ; maîtriser chaleur, engagement et soutien.
Traitement de surface Brut d’usinage · Microbillage · Anodisation · Polissage · Revêtement PVD
Posages à faible frottement et isolants ; préciser résine, conditionnement et température de mesure.
Traitement de surface Brut d’usinage
Montages et pièces isolantes pour des températures plus élevées ou une exposition chimique.
Traitement de surface Brut d’usinage
Raccords, inserts et pièces usinés lorsque l’alliage au plomb est autorisé.
Traitement de surface Brut d’usinage · Microbillage · Polissage
Pour environnements corrosifs exigeants. Spécifier séparément 316 et 316L bas carbone ; évaluer la corrosion selon l’application.
Traitement de surface Brut d’usinage · Microbillage · Passivation · Électropolissage
303 · 416 · 12L14 · 4140 · 4340 · Vespel · PTFE
Voyez les points vérifiés, les livrables et la validation de chaque étape.
07 / CNC
Les délais sont planifiés après validation de la commande et du plan, disponibilité matière et traitements externes confirmés. Le devis précise expédition et transport.
Prototypes sans traitement
Pièces usinées et ébavurées. Expédition accélérée sous 48–72 heures selon matière, géométrie et capacité disponible.
Envoyer des plans et demander un devis ↗Prototypes avec traitement
Prévoir anodisation, passivation, traitement thermique ou dépôt avec contrôle après traitement.
Envoyer des plans et demander un devis ↗Lots de production
À partir de 10 000 pièces, premières livraisons sous 3–4 semaines, puis livraisons hebdomadaires ou bimensuelles selon prévisions glissantes.
Envoyer des plans et demander un devis ↗08 / CNC
Un plan, une quantité et vos coordonnées suffisent pour commencer. Ajoutez les exigences déjà connues.
09 / CNC
Changez de schéma pour examiner accès outil, rigidité et transfert de références. Ce sont des relations de conception, pas des minima universels.
Une fraise ronde laisse un rayon intérieur. Prévoir le plus grand rayon compatible et un dégagement local pour un insert carré. Un très petit rayon peut imposer un outil peu rigide dans une grande poche.
Profondeur, largeur et rayon déterminent diamètre et portée. Le porte-à-faux accroît flexion et gêne l’évacuation. Élargir l’accès, réduire la profondeur ou scinder l’assemblage si possible ; vérifier aussi le porte-outil.
L’épaisseur ne suffit pas : hauteur libre, matière et ouvertures influent aussi. Prévoir enlèvement équilibré et soutien temporaire. Une face plane bridée peut bouger après libération ; préciser l’état de réception.
Définir les références par les surfaces de montage et de positionnement. Les conserver en reprise et contrôle. Pour les pièces traitées, identifier ajustements protégés et cotes avant ou après traitement.
Vérifiez ces points sur le plan avant de demander un devis.
Toute pièce complexe ne demande pas du simultané. Beaucoup de boîtiers conviennent au 3+2, les plaques simples aux trois axes. Choisir selon accès, références, surfaces et économie du lot.
Signaler trous inclinés, poches profondes et références communes. Préciser les faces sensibles à une reprise de bridage.
Les caractéristiques critiques ont une gamme et un contrôle définis. Taille, matière, rigidité et traitement influent ailleurs. Resserrer là où l’assemblage l’exige et conserver les tolérances générales convenues.
Indiquer les cotes d’ajustement critiques avec références et état de mesure. Appliquer les tolérances générales convenues ailleurs.
L’étanchéité dépend de la gorge, planéité, texture, joint et montage. Définir pression ou environnement et essai adapté ; un rapport dimensionnel seul ne prouve pas l’étanchéité.
Préciser joint, charge ou pression, fluide, méthode d’essai de fuite et seuil.
Envoyer STEP/STP et PDF coté correspondant, matière/état, quantité, finition et contrôles. Marquer faces visibles, masquages et date. Sans plan, décrire application et pièces associées.
Pour un renouvellement, joindre le dernier indice approuvé et la quantité. Signaler masquage, faces d’aspect et rapports.
Grande portée, petits rayons, reprises, parois fines et contrôles dominent le coût. Rayons admissibles plus grands, moins de changements de références et tolérances fonctionnelles sont souvent plus utiles qu’un faible gain matière.
Préciser les zones modifiables. Rayon plus grand, portée réduite ou références simples peuvent réduire reprises et changements d’outil.
Oui. Le service couvre boîtiers industriels, distributeurs, supports, outillages et pièces sur plan. Fonction et interfaces guident l’étude de fraisage, finition et contrôle.
Pour carters, collecteurs ou montages, indiquer pièces d’interface et conditions d’utilisation. Un STEP et un plan annoté facilitent le choix.