Fresado de 3 ejes
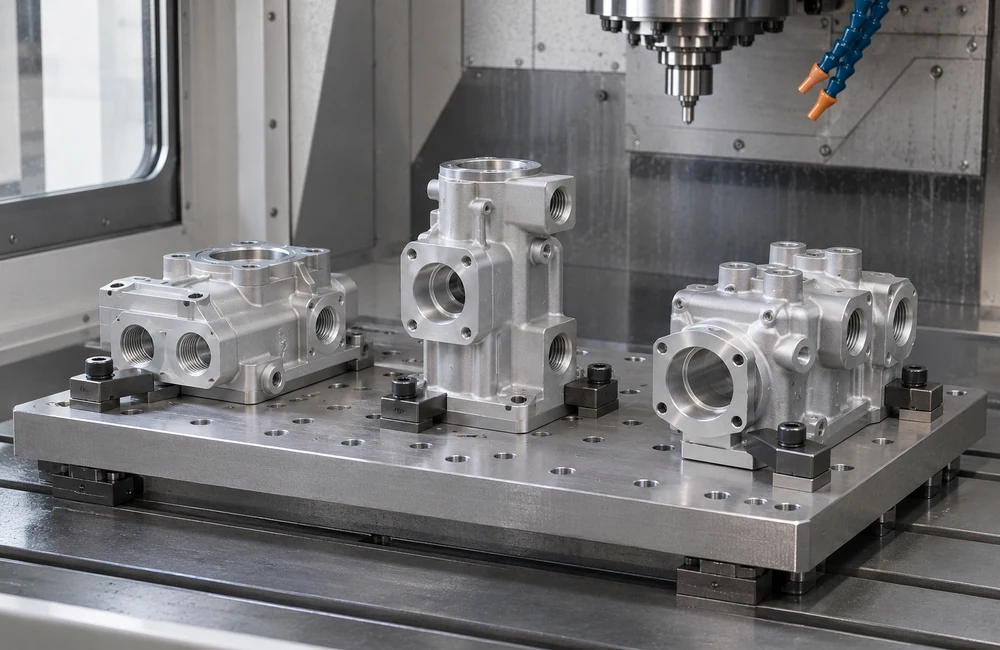
Para placas, cavidades y características en una o dos caras accesibles. La rigidez y el desbaste eficiente reducen costes. Si hay características controladas en la cara opuesta, se planifica un segundo amarre.
KEEPWIN · Fresado CNC
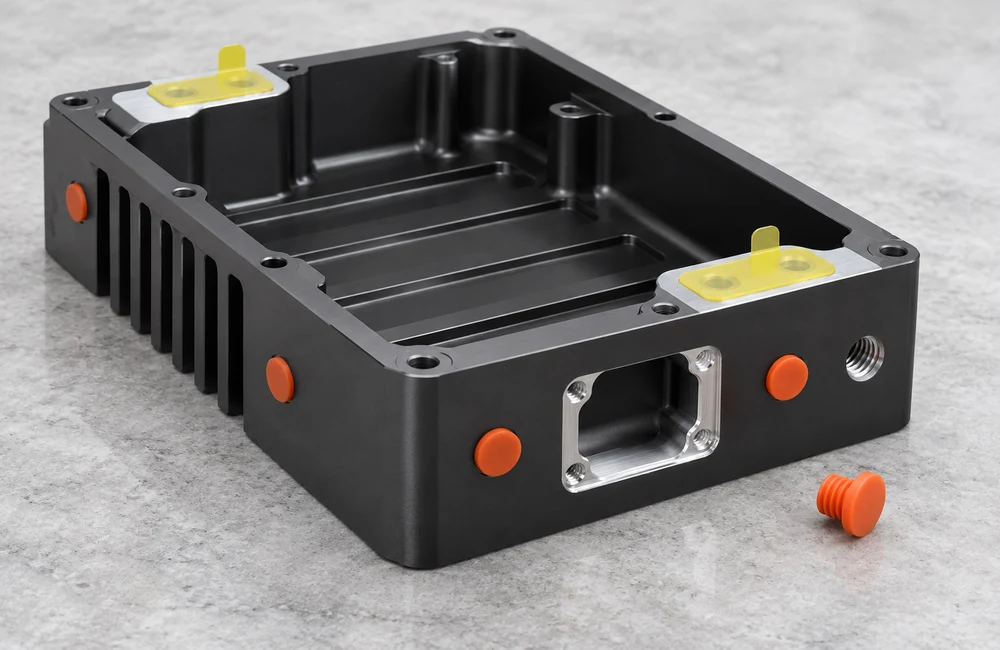
Carcasas, bloques distribuidores, soportes y utillajes, mecanizados en torno a las interfaces de su conjunto.
Fresado de 3 ejes, 3+2 indexado o 5 ejes simultáneos con revisión DFM, palpado en máquina y amarre de punto cero. Envíe el modelo y los requisitos críticos.
01 / CNC
La capacidad de máquina y la precisión se evalúan por separado. Estos rangos orientan la selección; el plano define dimensiones, referencias, superficies y estado final aceptados.
| Capacidad | Rango de trabajo | Aplicación y verificación |
|---|---|---|
| Envolvente de 3 ejes / pórtico | Estándar 1.000 × 600 × 600 mm; pórtico 2.500 × 1.500 × 800 mm | Revise recorrido útil, sobrematerial, altura del útil y masa. Los bastidores grandes requieren un plan propio de tolerancias e inspección. |
| Envolvente de pieza en 5 ejes | Compacto: Ø450 × H350 mm. Configuraciones mayores: Ø800–1.200 × H600–800 mm | Cargas por configuración: 200–300 kg compacta y 1.000–2.000 kg mayor. Diámetro, altura, carga y espacio de inclinación se evalúan juntos, incluido el útil. |
| Dimensiones lineales | Características especificadas habituales ±0,025–0,05 mm; precisión ±0,005–0,015 mm | Los agujeros de precisión pueden requerir mandrinado o escariado. Las tolerancias generales siguen norma, clase y tamaño nominal acordados, no un único valor ±. |
| Planitud | Precisión: 0,005–0,010 mm en 100 × 100 mm; 0,010–0,020 mm en 300 × 300 mm | Amarre de baja tensión, estabilidad del material y secuencia de desbaste/acabado. Defina medición libre o apoyada; valores más exigentes pueden requerir rectificado o lapeado. |
| Posición de patrones de agujeros | Una cara: habitual Ø0,02–0,03 mm, precisión Ø0,010–0,015 mm. Entre caras en 5 ejes: Ø0,015–0,025 mm | Defina referencias y modificadores de condición de material. El palpado alinea el montaje; la CMM verifica la zona de tolerancia especificada. |
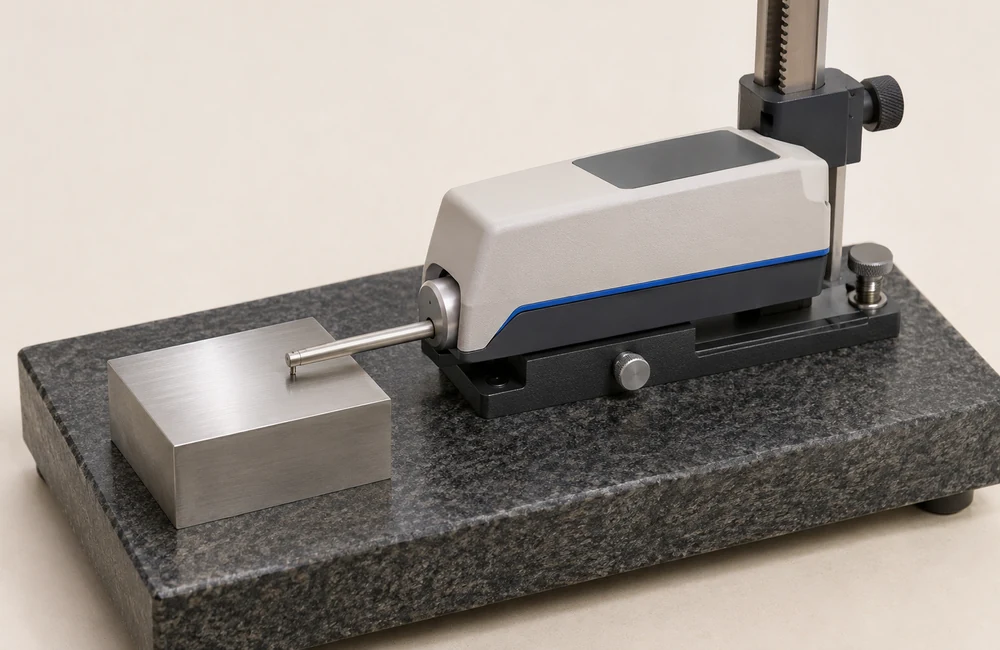
| Rugosidad superficial | Superficies fresadas habituales Ra 1,6–3,2 μm; superficies de precisión Ra 0,4–0,8 μm | Especifique superficie, dirección de medición y tratamiento final. Ra 0,1–0,2 μm requiere revisión específica de acabado y metrología; la rugosidad sola no define calidad óptica. |
02 / CNC
Más ejes ayudan cuando mejoran el acceso, las referencias o la superficie. Compare las tres rutas antes de especificar una máquina.
Para placas, cavidades y características en una o dos caras accesibles. La rigidez y el desbaste eficiente reducen costes. Si hay características controladas en la cara opuesta, se planifica un segundo amarre.
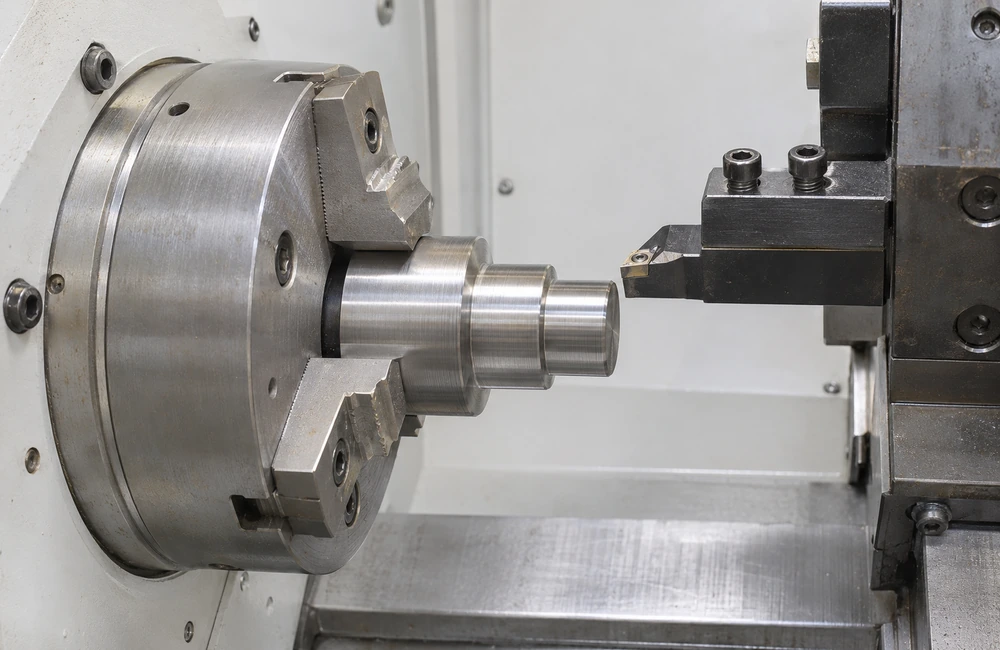
Los ejes rotativos posicionan y fijan la pieza mientras cortan los tres ejes lineales. Facilita caras inclinadas y patrones entre caras con menos reamarres. El espacio del útil determina qué caras pueden completarse en una toma.
El movimiento coordinado mantiene la orientación en superficies libres accesibles. La compensación RTCP ayuda a controlar el contorno; alcance, colisiones del portaherramientas e inspección se planifican juntos.
El palpado verifica ubicación y características; los amarres de punto cero ayudan a repetir cambios. Compensaciones, asiento y temperatura forman parte del plan. La aceptación final usa el método independiente acordado.
03 / CNC
Explore ejemplos y seleccione las características del proyecto. Las imágenes explican geometría y función; la aceptación se basa en plano e inspección.
04 / CNC
Solicite los registros al presupuestar para integrar trazabilidad, primera pieza e inspección de producción en el plan de liberación.
Solo plantilla de planificación, sin mediciones ni datos de clientes.
05 / CNC
Compare rigidez, entorno, acabado y estabilidad. 304, 316 y 316L son opciones distintas; titanio en Grade 2 y 5. El presupuesto identifica grado y estado.
Seleccione hasta cuatro materiales para compararlos.
Carcasas y útiles ligeros; indique estado y proteja ajustes al anodizar.
Tratamiento superficial Mecanizado · Granallado fino · Anodizado
Aluminio de alta resistencia; evalúe corrosión, alivio de tensiones y acabado.
Tratamiento superficial Mecanizado · Granallado fino · Anodizado
Inoxidable general para estructuras y equipos; controle endurecimiento y superficie final.
Tratamiento superficial Mecanizado · Granallado fino · Pasivado · Electropulido
Inoxidable de bajo carbono para piezas en contacto con fluidos y conjuntos que especifican 316L.
Tratamiento superficial Mecanizado · Granallado fino · Pasivado · Pulido
Titanio puro para resistencia a corrosión y distinto equilibrio resistencia/ductilidad que Grade 5. Evite contaminación.
Tratamiento superficial Mecanizado · Granallado fino · Anodizado · Pulido · Recubrimiento PVD
Ti-6Al-4V para alta resistencia específica; controle calor, contacto de herramienta y apoyo.
Tratamiento superficial Mecanizado · Granallado fino · Anodizado · Pulido · Recubrimiento PVD
Nidos de baja fricción y aislantes; especifique resina, acondicionamiento y temperatura de medida.
Tratamiento superficial Mecanizado
Útiles y componentes aislantes para proyectos con mayor temperatura o exposición química.
Tratamiento superficial Mecanizado
Racores, insertos y herrajes mecanizados cuando se permite la aleación con plomo.
Tratamiento superficial Mecanizado · Granallado fino · Pulido
Para entornos corrosivos exigentes. Especifique 316 y 316L bajo carbono por separado; revise corrosión según aplicación.
Tratamiento superficial Mecanizado · Granallado fino · Pasivado · Electropulido
303 · 416 · 12L14 · 4140 · 4340 · Vespel · PTFE
Vea qué se revisa, qué recibe y cuándo se libera cada etapa.
07 / CNC
Los plazos se programan tras aprobar pedido y plano, confirmando material y procesos externos. El presupuesto indica expedición y transporte.
Prototipos solo mecanizados
Piezas mecanizadas y desbarbadas. Expedición urgente en 48–72 horas cuando material, geometría y capacidad lo permitan.
Subir planos y solicitar presupuesto ↗Prototipos con tratamiento
Planifique anodizado, pasivado, tratamiento térmico o recubrimiento junto con la inspección posterior.
Subir planos y solicitar presupuesto ↗Lotes de producción
Para más de 10.000 piezas, primeras entregas en 3–4 semanas y expediciones semanales o quincenales según previsión actualizada.
Subir planos y solicitar presupuesto ↗08 / CNC
Para empezar bastan un plano, la cantidad y sus datos de contacto. Añada otros requisitos si los conoce.
09 / CNC
Cambie el esquema para ver acceso, rigidez y referencias. Son relaciones de diseño, no dimensiones mínimas universales.
La fresa redonda deja radio interior. Permita el mayor radio compatible y un alivio local para insertos cuadrados. Un radio diminuto puede obligar a usar herramienta pequeña y flexible en toda una cavidad.
Profundidad, anchura y radio determinan diámetro y alcance. Mucho voladizo aumenta flexión y limita evacuación. Amplíe acceso, reduzca profundidad o divida el conjunto si es viable; compruebe también el portaherramientas.
El espesor no basta: altura libre, material y aberturas también influyen. Planifique retirada equilibrada y apoyo temporal. Una cara plana amarrada puede moverse al liberarla; defina el estado de aceptación.
Defina referencias con caras de montaje y elementos de localización. Manténgalas en reamarres e inspección. En piezas anodizadas o recubiertas, indique ajustes protegidos y cotas antes o después del tratamiento.
Revise estos puntos con el plano antes de solicitar oferta.
No toda pieza compleja necesita movimiento simultáneo. Muchas carcasas se adaptan a 3+2 y las placas simples a tres ejes. Decida por acceso, referencias, superficie y economía del lote.
Marque taladros inclinados, cavidades profundas y referencias comunes. Indique caras sensibles a cambios de amarre.
Las características críticas tienen proceso y medición definidos. Tamaño, material, rigidez y tratamiento condicionan otras cotas. Aplique controles estrictos donde lo exija el montaje y tolerancias generales al resto.
Marque solo las cotas críticas de ajuste, con referencias y estado de medición. Aplique las tolerancias generales acordadas al resto.
La estanqueidad depende de ranura, planitud, textura, junta y montaje. Defina presión o entorno y ensayo adecuado; un informe dimensional no demuestra por sí solo ausencia de fugas.
Incluya tipo de sello, carga o presión, medio, método de fuga y criterio de aceptación.
Envíe STEP/STP y PDF acotado coincidente, material/estado, cantidad, acabado e inspección. Marque caras estéticas, ajustes enmascarados y fecha. Sin plano, describa aplicación y piezas acopladas.
En repeticiones, incluya la última revisión aprobada y la cantidad. Indique máscaras, caras vistas e informes.
Gran alcance, radios pequeños, muchos amarres, paredes finas e inspección elevan el coste. Radios mayores, menos cambios de referencia y tolerancias funcionales suelen ayudar más que ahorrar poco material.
Indique dónde admite cambios. Un radio interno mayor, menor alcance o referencias simples pueden reducir amarres o cambios de herramienta.
Sí. Incluye carcasas industriales, colectores, soportes, utillajes y piezas según plano. Partimos de función e interfaces para revisar mecanizado, acabado e inspección.
Para carcasas, colectores o útiles, indique piezas asociadas y entorno de uso. STEP y plano marcado ayudan a elegir proceso.