Gehäuse, Verteilerblöcke, Halter und Vorrichtungen – gefertigt für die Schnittstellen Ihrer Baugruppe.
3-Achs-, indexiertes 3+2- oder simultanes 5-Achs-Fräsen mit zeichnungsbasierter DFM-Prüfung, Messtaster und Nullpunktspannung. Modell und kritische Anforderungen starten die Prüfung.
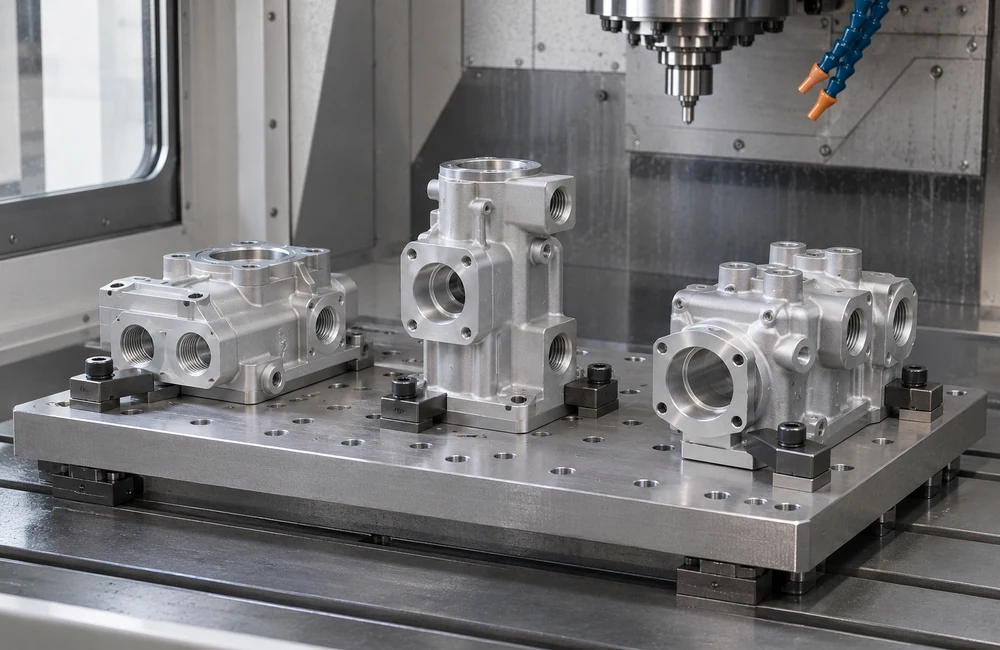
Fünfachs-Aufspannung mit Werkzeugzugang zu den Gehäusetaschen.
±0,005–0,015 mmAusgewählte kritische Maße
Ra 0,4–0,8 μmFestgelegte Funktionsflächen
2–12 hStandardanfragen · Geschäftszeiten
3–7Prototypen ohne Nachbehandlung · Arbeitstage
01 / CNC
Kapazität, Präzision und Messbedingungen.
Arbeitsraum und Merkmalsgenauigkeit werden getrennt bewertet. Die Bereiche dienen der Projektauswahl; Zeichnung, Bezüge, Flächen und Endzustand definieren die Abnahme.
Fähigkeit
Arbeitsbereich
Anwendung und Prüfung
Arbeitsraum 3-Achs / Portal
Standard 1.000 × 600 × 600 mm; Portal 2.500 × 1.500 × 800 mm
Nutzbaren Werkzeugweg, Aufmaß, Vorrichtungshöhe und Masse gemeinsam prüfen. Große Rahmen benötigen einen eigenen Toleranz- und Prüfplan.
5-Achs-Werkstückraum
Kompakt: Ø450 × H350 mm. Größere Konfigurationen: Ø800–1.200 × H600–800 mm
Typische Konfigurationslasten: 200–300 kg kompakt, 1.000–2.000 kg größer. Durchmesser, Höhe, Last und Schwenkraum werden einschließlich Vorrichtung gemeinsam geprüft.
Linearmaße
Typische festgelegte Merkmale ±0,025–0,05 mm; Präzisionsmerkmale ±0,005–0,015 mm
Präzisionsbohrungen ggf. nach dem Fräsen feinbohren oder reiben. Allgemeintoleranzen folgen vereinbarter Norm, Klasse und Nennmaß, nicht einem einzigen ±-Wert.
Ebenheit
Präzision: 0,005–0,010 mm auf 100 × 100 mm; 0,010–0,020 mm auf 300 × 300 mm
Spannungsarme Aufnahme, Werkstoffstabilität und Schrupp-/Schlichtfolge unterstützen das Ergebnis. Freie oder gestützte Messung festlegen; engere Werte ggf. schleifen oder läppen.
Position von Lochbildern
Eine Seite: typisch Ø0,02–0,03 mm, präzise Ø0,010–0,015 mm. Seitenübergreifend 5-Achs: Ø0,015–0,025 mm
Bezüge und Werkstoffbedingungs-Modifikatoren festlegen. Messtaster richten ein; KMG-Prüfung bewertet die vorgegebene Toleranzzone.
Oberflächenrauheit
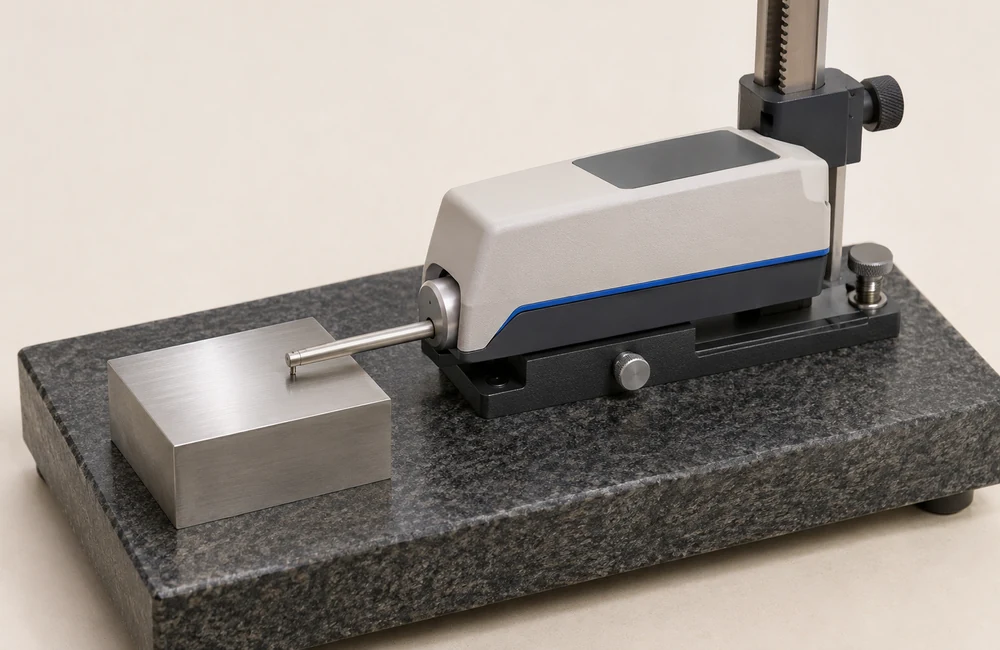
Typische Fräsflächen Ra 1,6–3,2 μm; festgelegte Präzisionsflächen Ra 0,4–0,8 μm
Fläche, Messrichtung und Endbehandlung festlegen. Ra 0,1–0,2 μm erfordert gesonderte Finish- und Messplanung; Rauheit allein definiert keine optische Qualität.
02 / CNC
Die Geometrie bestimmt die Achsen.
Mehr Achsen helfen bei Werkzeugzugang, durchgängigen Bezügen und Oberflächen. Vergleichen Sie die drei Wege vor der Maschinenfestlegung.
3-Achs-Fräsen
Für Platten, Taschen und Merkmale auf ein oder zwei zugänglichen Seiten. Steife Aufspannung und effizientes Schruppen halten einfache Geometrien wirtschaftlich. Kontrollierte Merkmale auf der Rückseite benötigen eine geplante zweite Aufspannung.
3+2-Positionierfräsen
Die Rundachsen positionieren und halten das Teil, während drei Linearachsen zerspanen. Schräge Flächen und seitenübergreifende Lochbilder benötigen weniger Umspannungen. Die Vorrichtung bestimmt die in einer Aufspannung erreichbaren Seiten.
Simultanes 5-Achs-Fräsen
Koordinierte Linear- und Rundachsen führen das Werkzeug entlang zugänglicher Freiformflächen. RTCP/Werkzeugmittelpunktkompensation unterstützt die Konturführung; Reichweite, Halterkollisionen und Flächenprüfung werden gemeinsam geplant.
Die Bezugskette unter Kontrolle.
Messtaster prüfen Lage und ausgewählte Merkmale; Nullpunktspannsysteme unterstützen wiederholbare Wechsel. Werkzeugkorrekturen, Sitz und Temperatur gehören zum Kontrollplan. Die Endabnahme erfolgt nach vereinbarter unabhängiger Prüfung.
Anwendungsbeispiele erkunden und benötigte Merkmale wählen. Bilder erläutern Geometrie und Funktion; Zeichnung und Prüfplan bestimmen die Abnahme.
Anwendungsbeispiel – Geometrie und Bearbeitungsmerkmale.
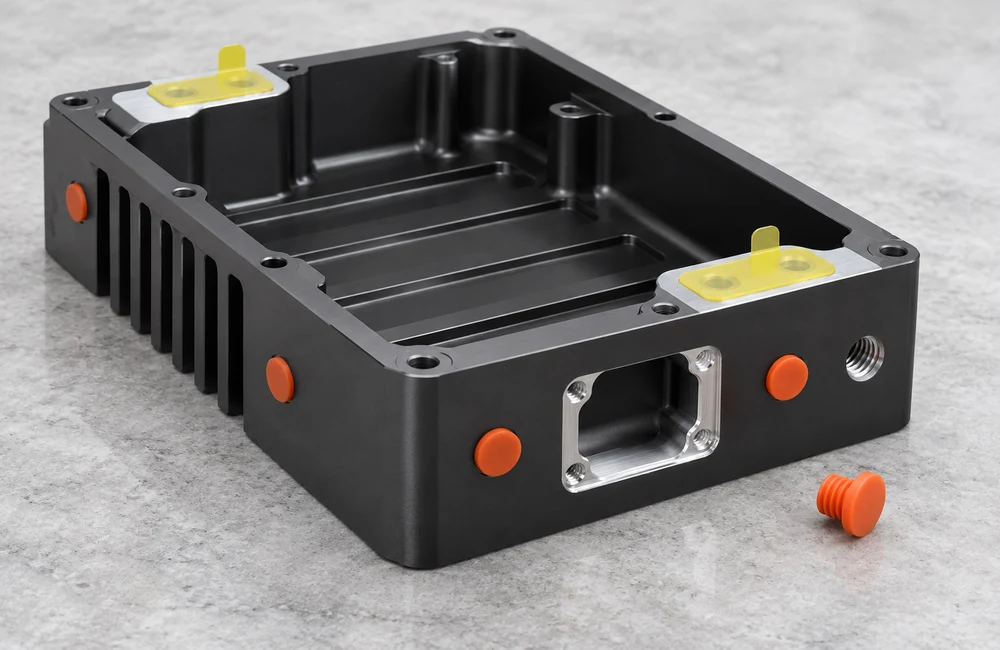
Abgedichtetes Elektronikgehäuse
Anwendung und Funktion
Taschen, Dichtflächen und integrierte Befestigungsdome in einem Gehäuse. Deckelpassung, Steckzugang und Platinenlage benötigen gemeinsame Bezüge.
Bearbeitungsschwerpunkte
Möglichst groß schruppen, danach lokale Radien und Dichtflächen schlichten. Stabiles Spannaufmaß, seitlichen Zugang und Schutz der Dichtfläche beim Entgraten und Finish vorsehen.
Zeichnung und Abnahme
Dichtnut, Deckelschnittstelle, Dome und Steckeröffnungen bemaßen. Kritische Passungen nach Beschichtung prüfen; erforderliche Dichtheitsprüfung des Zusammenbaus gesondert vereinbaren.
Anwendungsbeispiel – Geometrie und Bearbeitungsmerkmale.
Lagerhalter
Anwendung und Funktion
Lagerbohrung, Grundfläche und Rippen tragen die Last. Die Bohrungsachse muss auf die tatsächlichen Montagebezüge bezogen sein, nicht nur auf die Außenkontur.
Bearbeitungsschwerpunkte
Struktur schruppen und die Bohrung ausreichend stützen. Grundfläche und Lagersitz mit kontrollierter Bezugsübertragung fertigstellen; je nach Passung feinbohren oder reiben.
Zeichnung und Abnahme
Bohrungsmaß, Achslage/-richtung, Grundflächenebenheit und Lochlagen getrennt angeben. Entspanntes Teil unter festgelegten Prüfauflagen messen.
Anwendungsbeispiel – Geometrie und Bearbeitungsmerkmale.
Mehrseitiger Fluidverteiler
Anwendung und Funktion
Anschlüsse auf mehreren Seiten folgen einem definierten Kanalplan. Gewindeform, Dichtung und Reinigungszugang sind ebenso wichtig wie Außenmaße.
Bearbeitungsschwerpunkte
Seiten mit einheitlichem Bezug indexieren und Bohrungsüberschneidungen vorab definieren. Gewindefräsen/-schneiden, Querbohrungsentgratung und erreichbare Kanalreinigung planen.
Zeichnung und Abnahme
Gewindelehren, Dichtflächen, Kanalverbindung und Sauberkeit festlegen. Druck-/Leckprüfung benötigt vereinbartes Medium, Druck, Dauer und Grenzwert.
Anwendungsbeispiel – Geometrie und Bearbeitungsmerkmale.
Titanhalter mit Freiformflächen
Anwendung und Funktion
Konturierter Halter mit zwei Lagerbohrungen, geschwungenen Lastpfaden und Montagefreiraum. Funktionsbohrungen und Sichtkonturen benötigen unterschiedliche Prüfungen.
Bearbeitungsschwerpunkte
Funktionsflächen indexiert bearbeiten; koordinierte Werkzeugorientierung für geeignete Flächen nutzen. Halterkollisionen prüfen und Schlichtzustellung nach Restwelligkeit und Rauheit wählen.
Zeichnung und Abnahme
Lagebeziehung der Lagerbohrungen und Montagebezüge unabhängig vom Freiformprofil prüfen. Profil-, Rauheits- und Sichtflächenanforderungen bei Bedarf festlegen.
Anwendungsbeispiel – Geometrie und Bearbeitungsmerkmale.
Leichtes Instrumentenchassis
Anwendung und Funktion
Dünne Wände, Durchbrüche und Rippen sparen Masse bei stabilen Montageinseln. Bewegung beim Zerspanen und nach dem Ausspannen muss kontrolliert werden.
Bearbeitungsschwerpunkte
Materialabtrag ausgleichen, Schlichtaufmaß lassen und nachgiebige Bereiche nahe der Schnittkraft abstützen. Wände und Böden so fertigstellen, dass fertige Merkmale gestützt bleiben.
Zeichnung und Abnahme
Wanddicke, Montageebenheit und Lagebeziehungen im definierten freien oder gestützten Zustand prüfen. Sichtflächen und Beschichtungseinflüsse in die Freigabe einbeziehen.
Anwendungsbeispiel – Geometrie und Bearbeitungsmerkmale.
Kunststoff-Montageaufnahme
Anwendung und Funktion
Konturaufnahmen positionieren und schützen das Gegenstück. Kontaktflächen, Positionierbohrungen und Schraubenfreiräume vom Gegenstück ableiten, nicht nur vom Aussehen.
Bearbeitungsschwerpunkte
Harz nach Temperatur, Feuchte und Medien wählen. Verformungsarm spannen, Wärme kontrollieren und ohne Verschmieren oder Aufwerfen an Positionierkanten entgraten.
Zeichnung und Abnahme
Konditioniertemperatur und Passungsspiel angeben. Positioniermerkmale nach Relaxation prüfen; Verschleiß- oder Wechseleinsatzanforderungen für Wiederholzyklen abstimmen.
04 / CNC
Ein Dokumentationspaket passend zu Zeichnung und Auftrag.
Benötigte Nachweise bereits bei der Anfrage nennen, damit Materialrückverfolgbarkeit, Erstmusterumfang und Serienprüfung in der Freigabeplanung enthalten sind.
Ein KMG-Taster prüft die gefräste Bohrung im vorgegebenen Bezugssystem.
Nur Planungsvorlage – keine Messwerte oder Kundendaten.
05 / CNC
Gängige Werkstoffe für das CNC-Fräsen
Steifigkeit, Umgebung, Finish und Maßstabilität vergleichen. 304, 316 und 316L bleiben getrennte Optionen; Titan in Grade 2 und 5. Das Angebot nennt Güte und Zustand.
Bis zu vier Werkstoffe nebeneinander vergleichen.
Aluminium 6061-T6
Leichte Gehäuse und Vorrichtungen; Zustand angeben und Passungen beim Eloxieren schützen.
Sehen Sie, was geprüft und übergeben wird und wann der nächste Schritt beginnt.
Zeichnungsprüfung und DFM
Was wir prüfen
STEP-Stand und Zeichnung abgleichen, Anlageflächen, Bezüge und Prüfberichte festlegen.
Ihre Unterlagen
Angebotsumfang und Liste offener Zeichnungsfragen.
Wann es weitergeht
Widersprüche auflösen; Güte, Stückzahl und Lieferzustand bestätigen.
Aufspannung und CAM
Was wir prüfen
Rohteil und Chargendaten abgleichen, Bezüge festlegen und Sitz sowie Freiraum prüfen.
Ihre Unterlagen
Aufspann- und Bezugsprotokoll, CAM-Freiraumprüfung und vereinbarte Werkstoffnachweise.
Wann es weitergeht
Antasten, Spannfreiraum und Endprüfung sind umsetzbar.
Erstteil und Erstbemusterung
Was wir prüfen
Vorgegebene Maße und Form laut freigegebener Zeichnung prüfen und Abweichungen erfassen.
Ihre Unterlagen
Erstmusterergebnisse und aktualisierter Korrekturplan.
Wann es weitergeht
Abweichungen schließen oder dokumentiert freigeben, bevor die Serie beginnt.
Oberflächenbehandlung und Maskierung
Was wir prüfen
Entgratung, Maskierung, Schichtdicke und kritische Maße im Lieferzustand prüfen.
Ihre Unterlagen
Endmaß-, Werkstoff- und Oberflächenberichte im vereinbarten Umfang.
Wann es weitergeht
Oberfläche und Passung nach Finish prüfen; Dichtheit oder Funktion bei Vorgabe separat testen.
Endprüfung und Verpackung
Was wir prüfen
Maße und Aussehen im Lieferzustand prüfen. Entgratung, Sauberkeit und Oberflächenschutz nach Vorgabe kontrollieren.
Ihre Unterlagen
Vereinbarte Maß- und Versandunterlagen sowie nach Charge gekennzeichnete und verpackte Teile.
Wann es weitergeht
Freigabe nach Abgleich von Chargenkennzeichnung, Prüfunterlagen und Packliste.
Chargenlieferung und Revisionskontrolle
Was wir prüfen
Charge und Zeichnungsstand abgleichen, Funktionsflächen schützen und genehmigte Änderungen prüfen.
Ihre Unterlagen
Gekennzeichnete Sendung mit vereinbarten Chargendaten und Versionsbasis für Folgeaufträge.
Wann es weitergeht
Werkstoff-, Zeichnungs- oder Finishänderungen vor der nächsten Chargenfreigabe prüfen.
07 / CNC
Vom Erstmuster zu geplanten Serienlosen.
Die Terminplanung beginnt nach Auftrags- und Zeichnungsfreigabe sowie Bestätigung von Material und Fremdleistungen. Versanddatum und Transportumfang stehen im Angebot.
Einzelne Schaumstofffächer schützen bearbeitete Gehäuse bei Handhabung und Versand.
Prototypen ohne Nachbehandlung
3–7 Arbeitstage
Entgratete Teile im bearbeiteten Zustand. Expressversand in 48–72 Stunden bei geeignetem Material, Bauteil und freier Kapazität.
Zeichnung, Stückzahl und Kontaktdaten reichen für den Einstieg. Weitere bekannte Anforderungen können Sie ergänzen.
Optionaler DFM-Merkmalsleitfaden
09 / CNC
Vier Zeichnungsentscheidungen, die die Fertigung prägen.
Diagramm wechseln und Werkzeugzugang, Steifigkeit und Bezugsübertragung prüfen. Dargestellt sind Zusammenhänge, keine universellen Mindestmaße.
Innenecken
Ein runder Fräser hinterlässt Innenradien. Den größtmöglichen funktionalen Radius vorsehen; für eckige Einsätze lokale Freistiche nutzen. Kleine Radien erzwingen sonst schlanke Werkzeuge in großen Taschen.
Taschentiefe und Reichweite
Tiefe, Breite und Eckradius bestimmen Durchmesser und Reichweite. Langer Überhang erhöht Durchbiegung und erschwert Spanabfuhr. Zugang erweitern, Tiefe reduzieren oder Baugruppe teilen; auch Halterfreiraum prüfen.
Dünne Wände und Abstützung
Wanddicke allein bestimmt die Stabilität nicht: freie Höhe, Werkstoff und Ausschnitte zählen mit. Ausgeglichenen Abtrag und temporäre Stützung planen. Eine gespannt ebene Fläche kann sich entspannen; Abnahmezustand angeben.
Bezüge und Endzustand
Funktionale Montageflächen und Positioniermerkmale definieren das Bezugssystem. Dieses durch Umspannung und Prüfung führen. Bei Beschichtungen geschützte Passungen und Maße vor/nach Behandlung kennzeichnen.
Häufige Fragen zum CNC-Fräsen
Diese Punkte vor der Anfrage anhand der Zeichnung prüfen.
Braucht dieses Teil fünf Achsen?
Nicht jedes komplexe Teil benötigt simultane Bewegung. Viele Gehäuse und Mehrseitenblöcke eignen sich für 3+2, einfache Platten oft für drei Achsen. Werkzeugzugang, Bezüge, Oberfläche und Loswirtschaftlichkeit entscheiden.
Auf Zeichnung oder Anfrage
Schrägbohrungen, tiefe Taschen und gemeinsame Bezüge markieren. Flächen nennen, bei denen Umspannen kritisch wäre.
Kritische Merkmale erhalten einen Prozess- und Messplan. Größe, Werkstoff, Steifigkeit und Behandlung beeinflussen andere Stellen. Enge Werte funktional festlegen, für den Rest vereinbarte Allgemeintoleranzen nutzen.
Auf Zeichnung oder Anfrage
Wenige passkritische Maße mit Bezügen und Messzustand kennzeichnen. Für den Rest vereinbarte Allgemeintoleranzen angeben.
Dichtheit hängt von Nut, Gegenflächenebenheit, Rauheit, Dichtung und Montage ab. Druck-/Umweltanforderung und passende Prüfung definieren; ein Maßbericht allein belegt keine Dichtheit.
Auf Zeichnung oder Anfrage
Dichtungstyp, Last oder Druck, Medium, Leckprüfverfahren und Grenzwert angeben.
STEP/STP plus passende bemaßte PDF, Werkstoff/Zustand, Menge, Finish und Prüfanforderungen senden. Sichtflächen, Maskierungen und Termin markieren. Ohne Zeichnung Anwendung und Gegenstücke beschreiben.
Auf Zeichnung oder Anfrage
Bei Folgeaufträgen letzten freigegebenen Stand und Stückzahl nennen. Maskierung, Sichtflächen und Berichte markieren.
Lange Reichweite, kleine Radien, viele Aufspannungen, dünne Wände und Prüfaufwand treiben Kosten. Größere zulässige Radien, weniger Bezugswechsel und funktionale Toleranzen helfen oft mehr als geringe Materialeinsparung.
Auf Zeichnung oder Anfrage
Änderbare Bereiche kennzeichnen. Größere Innenradien, kürzere Auskragung oder einfachere Bezüge können Rüst- oder Werkzeugwechsel verringern.
Sind auch Teile außerhalb von Uhrenarmbändern möglich?
Ja. Der Service umfasst industrielle Gehäuse, Verteiler, Halter, Vorrichtungen und andere Zeichnungsteile. Funktion und Schnittstellen sind Ausgangspunkt für Fräs-, Finish- und Prüfplanung.
Auf Zeichnung oder Anfrage
Bei Gehäusen, Verteilern oder Vorrichtungen Gegenstücke und Einsatzbedingungen angeben. STEP und markierte Zeichnung erleichtern die Prozesswahl.